Automatisering begint niet altijd op de meest opvallende plekken van een productiefaciliteit. Vaak ligt het grootste potentieel op gebieden waar processen al jarenlang betrouwbaar verlopen, maar waar veel handmatig werk bij komt kijken: het laden en lossen van onderdelen, het markeren, assembleren, inspecteren, smeren of verpakken ervan. Dergelijke activiteiten zijn noodzakelijk, maar leveren slechts een beperkte meerwaarde op. Tegelijkertijd kunnen ze een knelpunt vormen als de voorafgaande verwerkingsstappen al zeer productief en grotendeels geautomatiseerd zijn.
SCHUNK kreeg in zijn eigen productiefaciliteit voor gereedschapshouders op de locatie in Lauffen am Neckar met deze situatie te maken. Daar worden gereedschapshouders vervaardigd met een hoge precisie, in een breed scala aan varianten en met een hoge mate van integratie in het productieproces. Met 149 machines, 34 robots en ongeveer 400 medewerkers is de fabriek al in hoge mate geautomatiseerd. Toch omvatte het afwerkingsproces verschillende handmatige stappen: uitbalanceren, lasermarkeren, oliën en verpakken. Vooral lasermarkering bleek een beperkende factor te zijn.
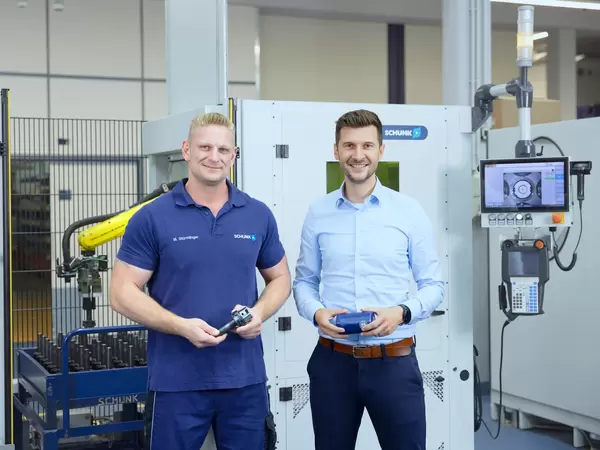
Martin Stürmlinger, specialist op het gebied van nabewerking bij SCHUNK, beschrijft de vroegere werkwijze als volgt: "Het proces vóór de automatisering was vrijwel hetzelfde als dat van een handmatig geladen machine." We hebben elk onderdeel afzonderlijk geladen en vervolgens met een laser gemarkeerd. "We moesten het onderdeel om de tien seconden vervangen." Elke gereedschapshouder werd daarom afzonderlijk uit de productwagen gehaald, geladen, na het markeren weer uit de wagen gehaald en indien nodig opnieuw geplaatst voor extra markeerpunten.
De uitdaging zat niet alleen in het nakijken zelf. Enkele honderden verschillende varianten van gereedschapshouders doorlopen het afwerkingsproces, vaak in series van ongeveer 100 stuks. Daarnaast zijn er klantspecifieke markeringen, serialisatie, datamatrixcodes en markeringen op meerdere plaatsen. Gereedschapshouders kunnen ook tot vijf kilogram wegen. Gedurende een dienst is dit een eentonige en fysiek zware taak.
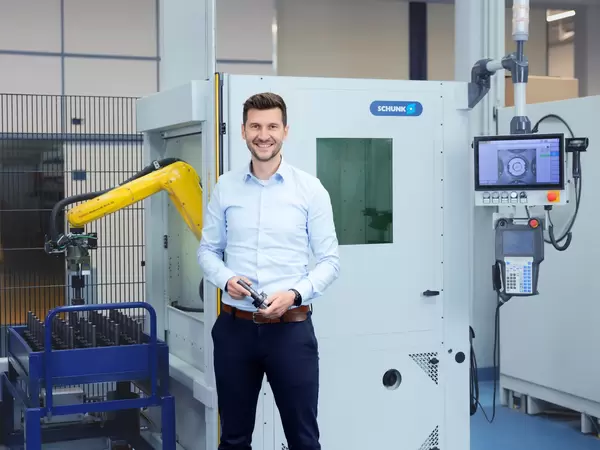
"We hadden een knelpunt aan het einde van onze waardestroom. "Om dit aan te pakken, wilden we oplossingen vinden om het werk productiever te maken", zegt Steffen Gotzmann, productiemanager voor gereedschapshouders en spankaken in Lauffen. "We hebben onze handmatige processen onder de loep genomen en al snel vastgesteld dat de afwerking een punt was dat voor verbetering vatbaar was. "Ideaal voor automatiseringssystemen die SCHUNK nu zelf bouwt."
Een belangrijke voorwaarde was dat de bestaande logistiek behouden moest blijven: in Lauffen worden de gereedschapshouders in productkarren van het ene proces naar het andere vervoerd. Het opnieuw verpakken van de producten in speciale automatiseringsbakjes zou extra handmatig werk hebben gevergd en was dan ook uitgesloten. Om die reden is de GROW-automatiseringscel zo ontworpen dat deze zich aan de bestaande volgorde kan aanpassen. De kar wordt de logistieke module binnengereden, op zijn plaats vastgezet en vervolgens geïdentificeerd aan de hand van de productieopdracht. De cel ontvangt via een barcode alle relevante informatie over het type werkstuk, de markering en het bijbehorende programma.
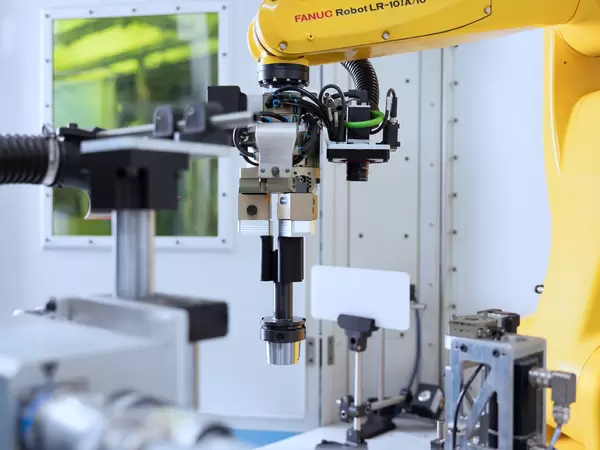
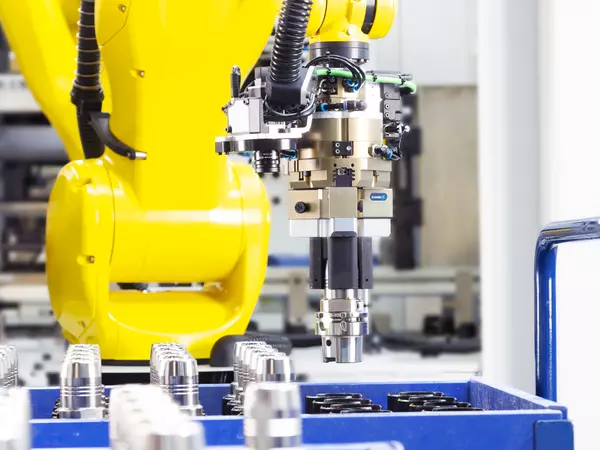
Zodra het proces begint, neemt de robot het over. Een camerasysteem detecteert eerst waar de gereedschapshouders zich in de wagen bevinden. Dit is nodig omdat de karren en de posities van de onderdelen niet dezelfde precisie bieden als een bak die speciaal voor automatisering is ontworpen. Beeldverwerking compenseert deze afwijkingen en zorgt ervoor dat de cel robuust is. De robot pakt de gereedschapshouder vast, voert deze de cel binnen en controleert met behulp van een andere camera de stand van het onderdeel.
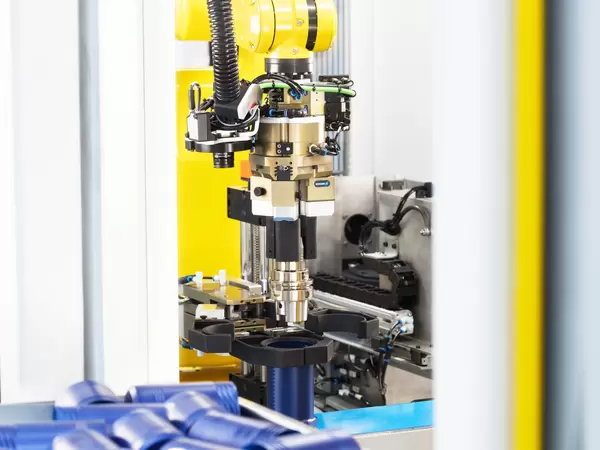
Deze uitlijning is van cruciaal belang omdat gereedschapshouders bepaalde kenmerken hebben, zoals gaten of contouren, en markeringen op specifieke plaatsen moeten worden aangebracht. Pas als de positie duidelijk is vastgesteld, zal het onderdeel correct op de laser worden uitgelijnd. De robot kan de gereedschapshouder tijdens het proces draaien, waardoor hij meerdere markeerposities kan benaderen. Vervolgens controleert de camera de Data Matrix-code: is deze leesbaar en komt de opgeslagen informatie overeen met de betreffende gereedschapshouder? Hierdoor wordt een handmatig verwerkingsproces omgezet in een reproduceerbare reeks handelingen met geïntegreerde kwaliteitscontrole.
De cel maakt gebruik van verwisselbare grijpvingers voor een vormvaste greep. Ongeveer 50 verschillende sets grijpvingers zijn voldoende voor ongeveer 650 varianten die automatisch kunnen worden gemaakt. De wissel wordt uitgevoerd met behulp van het SCHUNK BSWS-R-snelwisselsysteem voor grijpbekken, rechtstreeks op de grijper, en duurt slechts enkele minuten. Operators kunnen ook zelf nieuwe varianten programmeren. Stürmlinger was er vanaf het allereerste begin bij betrokken: "Ik was er in feite vanaf het allereerste begin bij en heb meegeholpen aan de planning en ontwikkeling van de cel. We hebben onze eisen aan het ontwikkelingsteam doorgegeven in nauwe samenwerking met hen."
Levert het iets op? Het helpt om eens naar de stilstandtijden te kijken. Gotzmann legt uit: "Natuurlijk hebben we ons afgevraagd: zal automatisering zich terugbetalen bij een relatief eenvoudige bewerkingsstap zoals lasermarkering? Dankzij automatisering worden onderdelen nu tijdens stilstandtijd bewerkt, terwijl de medewerker andere taken uitvoert. Daardoor verdient deze cel zichzelf bijna net zo snel terug als een groot automatiseringssysteem dat op een bewerkingscentrum is aangesloten."
Dit heeft ook gevolgen voor de rol van de werknemers. In plaats van om de tien seconden onderdelen te verwisselen, stellen ze de cel in, houden ze het proces in de gaten en grijpen ze alleen in voor instel- of inspectietaken. Twee derde van de medewerkers op de afwerkingsafdeling werd opgeleid om nieuwe varianten te bedienen en te programmeren, zonder dat ze enige eerdere ervaring met robotica hadden. Gebruiksvriendelijkheid was daarom een cruciale succesfactor: automatisering moet niet alleen technisch gezien goed functioneren, maar ook in de dagelijkse productie beheersbaar blijven.
Na het lasermarkeren heeft SCHUNK ook de daaropvolgende processen – het oliën en verpakken – geautomatiseerd, die voorheen eveneens handmatig werden uitgevoerd. Hier komen de voordelen van het modulaire ontwerp van de GROW-cellen bijzonder goed tot uiting. Aangezien één cel niet voldoende was voor beide taken, werden twee cellen samengevoegd tot een grotere oplossing. In de ene ruimte wordt de gereedschapshouder gesmeerd; in de andere wordt hij verpakt en geëtiketteerd.
De robot haalt de onderdelen uit de productkar en voert ze naar een gesloten smeerstation. Hierdoor wordt er een oliefilm aangebracht om de gereedschapshouders tegen corrosie te beschermen. Tegelijkertijd voert een tweede robot de verpakkingsonderdelen aan. Het team heeft ook het etiketteerproces geïntegreerd: een etikettenprinter produceert het juiste etiket, een vacuümgrijper pakt het op en brengt het aan op het gebogen oppervlak van de verpakking. Het pakket wordt vervolgens gesloten en naar een zogenaamde roterende opslagunit getransporteerd. De medewerker kan de voltooide eenheden later in één keer ophalen en ze in dozen doen om ze op te slaan.
SCHUNK trad in dit project zowel op als leverancier als gebruiker. "Alles hier bij SCHUNK is echt volledig in eigen beheer ontwikkeld – van het eerste idee tot de daadwerkelijke uitvoering," zegt Gotzmann. De eigen productieafdeling van het bedrijf werd daarmee de eerste klant voor de GROW-automatiseringscellen. Er zijn nu twee lasermarkeercellen en twee smeer- en verpakkingscellen in bedrijf. Er kunnen enkele honderden varianten van gereedschapshouders automatisch met een laser worden gemarkeerd, met een insteltijd van ongeveer vijf minuten per partij. Binnen 24 maanden werden in totaal 135.000 gereedschapshouders automatisch gemarkeerd.
Het echte voordeel ligt echter niet alleen in het aantal geproduceerde eenheden: de cellen nemen een knelpunt weg, stabiliseren de procesketen en ontlasten medewerkers van eentonige en fysiek zware taken. "Met deze automatiseringssystemen zorgen we nu voor een veel rustigere werkomgeving op de werkvloer," vat Gotzmann samen. "Het feit dat medewerkers andere taken kunnen uitvoeren terwijl het systeem automatisch draait, is een groot voordeel en maakt deze cellen voor ons zeer rendabel."
Dit voorbeeld laat zien wat het belangrijkst is bij het automatiseren van bestaande productieprocessen: de oplossing moet zich aanpassen aan de praktijkomgeving van de productie. Het moet geschikt zijn voor verschillende varianten, aansluiten op de bestaande logistiek, snel te implementeren zijn en door het bedienend personeel worden geaccepteerd. Hierdoor wordt het ook mogelijk om processen te automatiseren die lange tijd als te gedetailleerd, te variabel of onvoldoende waardetoevoegend werden beschouwd.