La automatización no siempre comienza en los puntos más espectaculares de una planta de fabricación. A menudo, el mayor potencial reside en aquellos ámbitos en los que los procesos llevan años funcionando de forma fiable, pero que implican una gran cantidad de mano de obra: carga y descarga de piezas, marcado, montaje, inspección, lubricación o envasado. Estas actividades son necesarias, pero solo generan un valor añadido limitado. Al mismo tiempo, pueden convertirse en un cuello de botella si las fases de procesamiento anteriores ya son muy productivas y están en gran medida automatizadas.
SCHUNK se enfrentó a esta situación en su propia planta de producción de portaherramientas, situada en su sede de Lauffen am Neckar. Allí se fabrican portaherramientas con gran precisión, en una amplia variedad de modelos y con un alto grado de integración vertical. Con 149 máquinas, 34 robots y unos 400 empleados, la planta ya cuenta con un alto grado de automatización. No obstante, el proceso de acabado incluía varios pasos manuales: equilibrado, marcado láser, lubricación y envasado. El marcado láser, en concreto, se convirtió en un factor limitante.
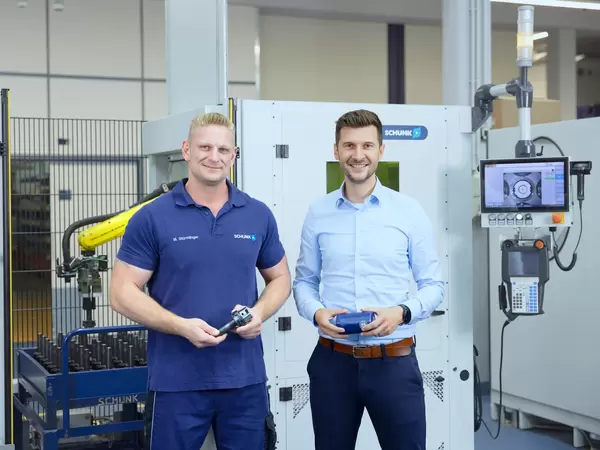
Martin Stürmlinger, especialista en acabados de SCHUNK, describe el flujo de trabajo anterior de la siguiente manera: "El proceso antes de la automatización era prácticamente el mismo que el de una máquina de carga manual. Cargábamos cada pieza por separado y, a continuación, las marcábamos con láser. Teníamos que cambiar la pieza cada diez segundos". Por lo tanto, cada portaherramientas se retiraba individualmente del carro de productos, se cargaba, se volvía a sacar tras el marcado y se recolocaba según fuera necesario para realizar puntos de marcado adicionales.
El reto no radicaba únicamente en el propio marcado. Varios cientos de variantes diferentes de portaherramientas pasan por el proceso de acabado, a menudo en lotes de unas 100 unidades. Además, hay marcados específicos para cada cliente, serialización, códigos matriciales de datos y marcados en varias ubicaciones. Los portaherramientas también pueden pesar hasta cinco kilogramos. A lo largo de un turno, se trata de una tarea monótona y físicamente exigente.
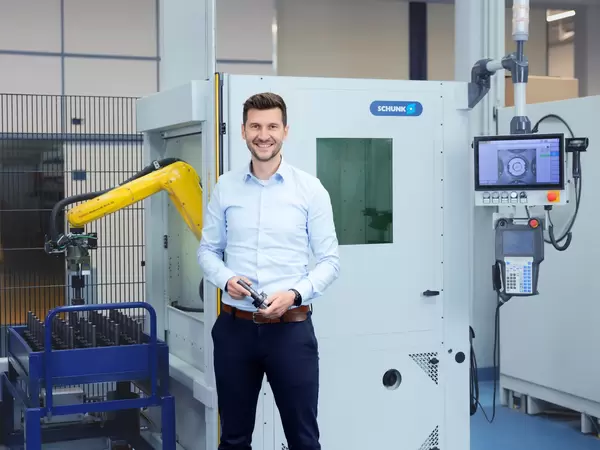
"Teníamos un cuello de botella al final de nuestra cadena de valor. Para solucionar esto, queríamos encontrar soluciones que aumentaran la productividad del trabajo", afirma Steffen Gotzmann, jefe de producción de portaherramientas y mordazas de chucks en Lauffen. "Analizamos nuestros procesos manuales e identificamos rápidamente el acabado como un área susceptible de mejora. Perfecto para los sistemas de automatización que ahora fabrica la propia SCHUNK".
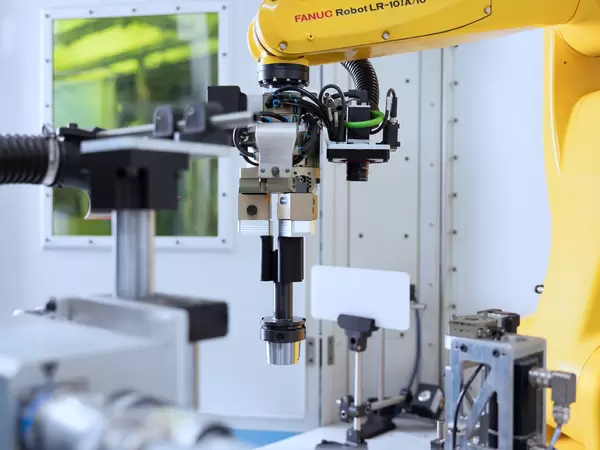
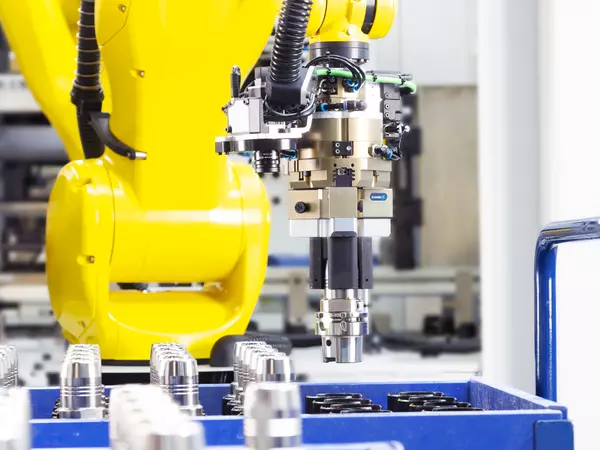
Un requisito fundamental era mantener la logística existente: en Lauffen, los portaherramientas se trasladan de un proceso a otro en carros de productos. Volver a envasar los productos en bandejas especiales para la automatización habría requerido mano de obra adicional y era algo que estaba descartado. Por este motivo, la celda de automatización GROW se diseñó para adaptarse a la secuencia existente. El carro se introduce en el módulo logístico, se fija en su sitio y, a continuación, se identifica mediante la orden de producción. La celda recibe toda la información relevante sobre el tipo de pieza, el marcado y el programa correspondiente a través de un código de barras.
Una vez que comienza el proceso, el robot toma el mando. En primer lugar, un sistema de cámaras detecta dónde se encuentran los portaherramientas en el carro. Esto es necesario porque las posiciones de los componentes y los carros no ofrecen el mismo nivel de precisión que una bandeja diseñada específicamente para la automatización. El procesamiento de imágenes compensa estas desviaciones y hace que la celda sea robusta. El robot agarra el portaherramientas, lo introduce en la celda y utiliza otra cámara para comprobar la orientación del componente.
Esta orientación es fundamental, ya que los portaherramientas presentan características definidas, como orificios o contornos, y los marcados deben hacerse en lugares concretos. Solo cuando se haya determinado claramente la posición, el componente quedará correctamente alineado con el láser. El robot puede girar el portaherramientas durante el proceso, lo que le permite acceder a varias posiciones de marcado. A continuación, la cámara comprueba el código matricial de datos: ¿es legible?, ¿coincide la información almacenada con el portaherramientas correspondiente? Esto transforma un proceso de manipulación manual en una secuencia reproducible con control de calidad integrado.
La celda utiliza dedos prensores intercambiables para realizar un agarre por ajuste de forma. Unos 50 sets diferentes de dedos prensores son suficientes para crear automáticamente unas 650 variantes. El cambio se realiza mediante el sistema de cambio rápido de mordazas SCHUNK BSWS-R directamente en la pinza y solo tarda unos minutos. Los operadores también pueden programar ellos mismos nuevas variantes. Stürmlinger participó desde el principio: "Básicamente, estuve allí desde el principio, ayudando a planificar y desarrollar la celda. Comunicábamos nuestros requisitos al equipo de desarrollo, en estrecha colaboración con ellos".
¿Merece la pena? En este caso, resulta útil analizar los tiempos de inactividad. Gotzmann explica: "Por supuesto, nos preguntamos: ¿se amortizará la automatización en un paso de procesamiento relativamente sencillo como el marcado láser?. Gracias a la automatización, ahora las piezas se maquinan durante los tiempos de inactividad, mientras el empleado realiza otras tareas. Como resultado, esta celda se amortiza casi tan rápido como un gran sistema de automatización conectado a un centro de maquinado".
Esto también modifica el papel de los empleados. En lugar de cambiar piezas cada diez segundos, preparan la celda, supervisan el proceso y solo intervienen para realizar tareas de preparación o inspección. Dos tercios de los empleados del departamento de acabado recibieron formación para manejar y programar nuevas variantes sin tener experiencia previa en robótica. Por lo tanto, la aptitud para el uso fue un factor clave para el éxito: la automatización no solo tiene que funcionar desde el punto de vista técnico, sino que también se debe poder seguir gestionando en la producción diaria.
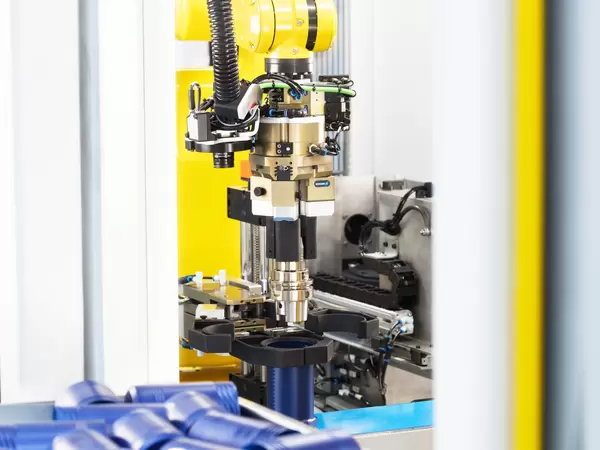
Tras el marcado láser, SCHUNK también automatizó los procesos posteriores de lubricación y embalaje, que anteriormente también se realizaban de forma manual. Es aquí donde las ventajas del diseño modular de las celdas GROW resultan especialmente evidentes. Dado que una sola celda no era suficiente para ambas tareas, se combinaron dos celdas para formar una solución mayor. En una zona se lubrica el portaherramientas; en la otra, se envasa y se etiqueta.
El robot retira las piezas del carro de productos y las introduce en una estación de lubricación cerrada. Esta aplica una capa de aceite para proteger los portaherramientas contra la corrosión. Al mismo tiempo, un segundo robot introduce los componentes del envasado. El equipo también ha integrado el proceso de etiquetado: una impresora de etiquetas genera la etiqueta correspondiente, una pinza de vacío la recoge y la coloca sobre la superficie curvada del paquete. A continuación, el paquete se cierra y se transporta a lo que se denomina una unidad de almacenamiento giratoria. Posteriormente, el empleado puede recoger todas las unidades terminadas de una sola vez y trasladarlas a cajas para su almacenamiento.
SCHUNK actuó tanto como proveedor como usuario en este proyecto. "Todo lo que hay aquí en SCHUNK se ha desarrollado íntegramente de forma interna, desde la idea inicial hasta su puesta en práctica", afirma Gotzmann. Así pues, la propia planta de fabricación de la empresa se convirtió en el primer cliente de las celdas de automatización GROW. Actualmente están en funcionamiento dos celdas de marcado láser y dos celdas de lubricación y envasado. Se pueden marcar automáticamente con láser varios cientos de variantes de portaherramientas, con un tiempo de preparación de unos cinco minutos por lote. En un plazo de 24 meses, se marcaron de forma autónoma un total de 135 000 portaherramientas.
Sin embargo, la verdadera ventaja no radica únicamente en el número de unidades producidas: las celdas eliminan un cuello de botella, estabilizan la cadena de procesos y liberan a los empleados de tareas monótonas y físicamente exigentes. "Gracias a estos sistemas de automatización, ahora estamos consiguiendo un ambiente mucho más tranquilo en el área de producción", resume Gotzmann. "El hecho de que los empleados puedan dedicarse a otras tareas mientras el sistema funciona de forma automática supone una gran ventaja y hace que estas celdas nos resulten muy rentables".
Este ejemplo ilustra lo que más importa a la hora de automatizar los procesos de fabricación existentes: la solución debe adaptarse al entorno de producción real. Debe poder gestionar variantes, integrarse con la logística existente, ser rápido de poner en marcha y contar con la aceptación del personal operativo. Esto también permite automatizar procesos que durante mucho tiempo se consideraron demasiado pormenorizados, con demasiadas variantes o que no aportaban suficiente valor añadido.