L'automatisation ne commence pas toujours par les aspects les plus spectaculaires d'une usine de fabrication. Souvent, c'est dans les domaines où les processus fonctionnent de manière fiable depuis des années, mais qui nécessitent beaucoup de travail manuel, que réside le plus grand potentiel : chargement et déchargement de pièces, marquage, assemblage, contrôle, lubrification ou conditionnement. Ces activités sont nécessaires, mais elles ne génèrent qu'une valeur ajoutée limitée. En même temps, elles peuvent constituer un goulot d'étranglement si les étapes de traitement précédentes sont déjà très productives et largement automatisées.
SCHUNK a été confronté à cette situation dans son propre atelier de fabrication de porte-outils, sur son site de Lauffen am Neckar. C'est là que sont fabriqués des porte-outils de haute précision, disponibles dans une grande variété de modèles et présentant un haut degré d'intégration verticale. Avec 149 machines, 34 robots et environ 400 salariés, le site est déjà fortement automatisé. Néanmoins, le processus de finition comportait plusieurs étapes manuelles : l'équilibrage, le marquage au laser, le graissage et l'emballage. Le marquage au laser, en particulier, est devenu un facteur limitant.
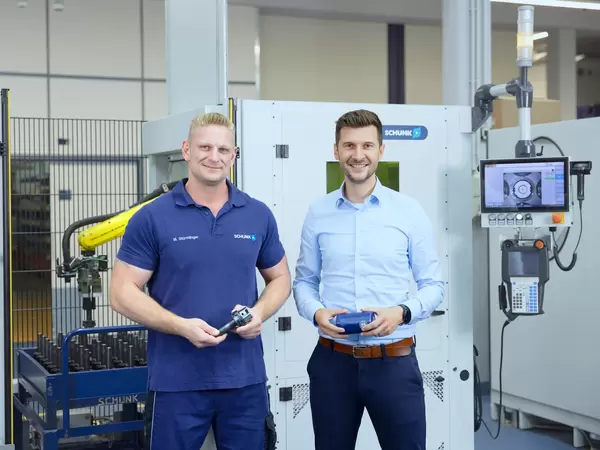
Martin Stürmlinger, spécialiste de la finition chez SCHUNK, décrit l'ancien processus de travail comme suit : « Avant l'automatisation, le processus était pratiquement identique à celui d'une machine à chargement manuel. Nous avons chargé chaque pièce séparément, puis nous les avons marquées au laser. Nous devions changer la pièce toutes les dix secondes. » Chaque porte-outil a donc été retiré un par un du chariot de production, chargé, retiré à nouveau après le marquage, puis repositionné si nécessaire pour d'autres points de marquage.
La difficulté ne résidait pas uniquement dans le marquage lui-même. Plusieurs centaines de modèles différents de porte-outils passent par le processus de finition, souvent par lots d'environ 100 pièces. À cela s'ajoutent des marquages spécifiques aux clients, la sérialisation, les codes Data Matrix et des marquages à plusieurs endroits. Les porte-outils peuvent également peser jusqu'à cinq kilogrammes. Au cours d'un service, cette tâche s'avère monotone et physiquement éprouvante.
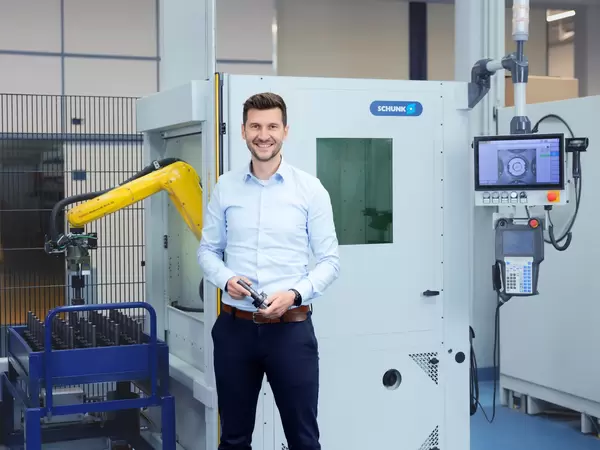
« Nous avions un goulot d'étranglement à la fin de notre chaîne de valeur. Pour y remédier, nous avons cherché des solutions permettant d'améliorer la productivité », explique Steffen Gotzmann, responsable de la production des porte-outils et des mors de mandrin à Lauffen. « Nous avons passé en revue nos processus manuels et avons rapidement identifié la finition comme un domaine à améliorer. Idéal pour les systèmes d'automatisation que SCHUNK fabrique désormais en autonomie. »
L'une des exigences essentielles était de conserver la logistique existante : à Lauffen, les porte-outils sont transportés d'une opération à l'autre dans des chariots de transport. Le reconditionnement des produits dans des plateaux spéciaux pour l'automatisation aurait nécessité une main-d'œuvre supplémentaire et était hors de question. C'est pourquoi la cellule d'automatisation GROW a été conçue pour s'adapter à la séquence existante. Le chariot est poussé à l'intérieur du module logistique, mis en place et fixé, puis identifié à l'aide de l'ordre de fabrication. La cellule reçoit toutes les informations nécessaires concernant le type de pièce, son marquage et le programme correspondant via un code-barres.
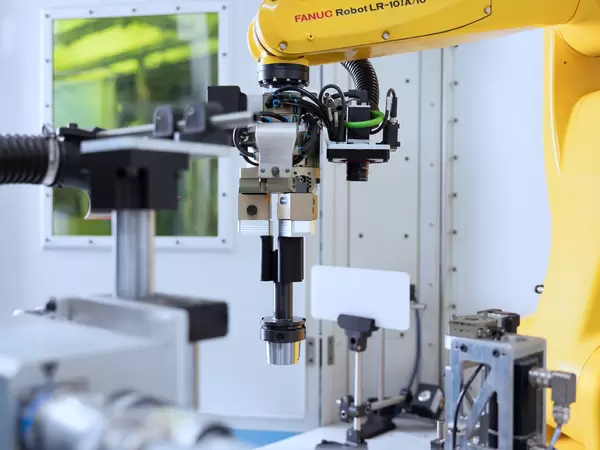
Une fois le processus lancé, le robot prend le relais. Un système de caméras détecte tout d'abord l'emplacement des porte-outils dans le chariot. Cela est nécessaire car les chariots et l'emplacement des composants n'offrent pas le même niveau de précision qu'un plateau spécialement conçu pour l'automatisation. Le traitement d'image permet de compenser ces écarts et rend la cellule plus robuste. Le robot saisit le porte-outil, le guide à l'intérieur de la cellule et utilise une autre caméra pour vérifier l'orientation de la pièce.
Cette orientation est essentielle, car les porte-outils présentent des caractéristiques bien définies, telles que des trous ou des contours, et les repères doivent être placés à des emplacements précis. Ce n'est qu'une fois la position clairement déterminée que le composant sera correctement aligné avec le laser. Le robot peut faire pivoter le porte-outil pendant le processus, ce qui lui permet d'atteindre plusieurs positions de marquage. La caméra vérifie ensuite le code Data Matrix : est-il lisible, et les informations enregistrées correspondent-elles au porte-outil correspondant ? Cela permet de transformer un processus de manipulation manuelle en une séquence reproductible intégrant un contrôle qualité.
La cellule utilise des doigts de préhension interchangeables pour assurer une préhension par ajustement de forme. Une cinquantaine de jeux de doigts de préhension différents suffisent pour créer automatiquement environ 650 variantes. Le changement s'effectue à l'aide du système de changement rapide de mors SCHUNK BSWS-R, directement sur la pince, et ne prend que quelques minutes. Les opérateurs peuvent également programmer eux-mêmes de nouvelles variantes. Stürmlinger a participé au projet dès le tout début : « J'étais en fait présent dès le début, et j'ai contribué à la conception et au développement de la cellule. Nous avons fait part de nos exigences à l'équipe de développement, en étroite collaboration avec celle-ci. »
Est-ce que ça en vaut la peine ? Il est utile, dans ce cas, d'examiner les temps secondaires. Gotzmann explique : « Bien sûr, nous nous sommes posé la question suivante : l'automatisation sera-t-elle rentable pour une étape de traitement relativement simple comme le marquage au laser ? Grâce à l'automatisation, les pièces sont désormais usinées pendant les temps morts, tandis que l'employé se consacre à d'autres tâches. De ce fait, cette cellule est rentabilisée presque aussi rapidement qu’un grand système d’automatisation relié à un centre d’usinage. »
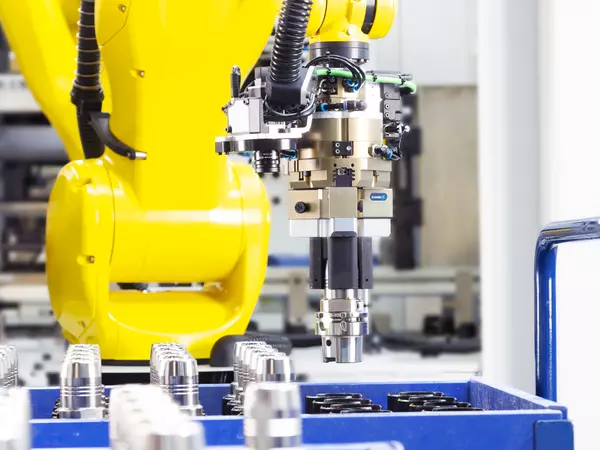
Cela modifie également le rôle des salariés. Au lieu de changer des pièces toutes les dix secondes, ils configurent la cellule, surveillent le processus et n'interviennent que pour des tâches de réglage ou d'inspection. Les deux tiers des employés du service de finition ont été formés à l'utilisation et à la programmation de nouvelles variantes sans avoir aucune expérience préalable en robotique. La facilité d'utilisation a donc été un facteur clé de réussite : l'automatisation doit non seulement fonctionner d'un point de vue technique, mais aussi rester facile à gérer dans le cadre de la production quotidienne.
Après le marquage au laser, SCHUNK a également automatisé les étapes suivantes, à savoir le graissage et le conditionnement, qui étaient auparavant également effectuées manuellement. C'est là que les avantages de la conception modulaire des cellules GROW ressortent particulièrement. Comme une seule cellule ne suffisait pas pour les deux tâches, deux cellules ont été combinées pour former une solution plus importante. D'un côté, le porte-outil est huilé ; de l'autre, il est emballé et étiqueté.
Le robot prélève les pièces du chariot de produits et les achemine vers une station de lubrification fermée. Cela permet d'appliquer un film d'huile afin de protéger les porte-outils contre la corrosion. Parallèlement, un deuxième robot alimente la machine en composants d'emballage. L'équipe a également intégré le processus d'étiquetage : une imprimante d'étiquettes produit l'étiquette appropriée, une pince à vide la saisit et l'applique sur la surface courbe de l'emballage. Le colis est ensuite fermé et acheminé vers ce qu'on appelle un système de stockage rotatif. L'employé peut ensuite récupérer toutes les pièces finies en une seule fois et les transférer dans des cartons pour les stocker.
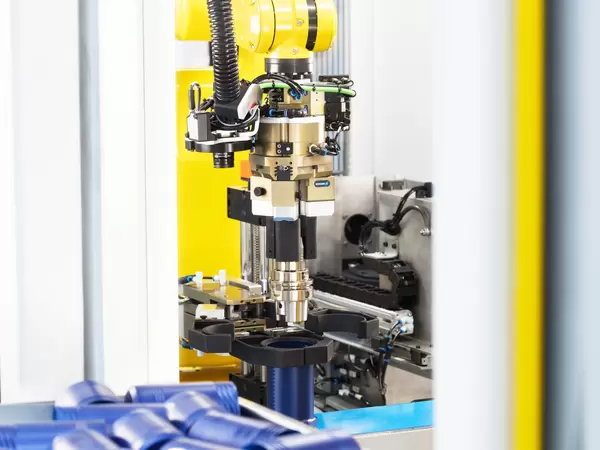
Dans le cadre de ce projet, SCHUNK a joué à la fois le rôle de fournisseur et d'utilisateur. « Tout ce qui se trouve ici chez SCHUNK a été entièrement développé en interne, de l'idée initiale à la mise en œuvre concrète », explique M. Gotzmann. La production interne de l'entreprise est ainsi devenue le premier client des cellules d'automatisation GROW. Deux cellules de marquage laser et deux cellules de lubrification et de conditionnement sont désormais opérationnelles. Plusieurs centaines de modèles de porte-outils peuvent être marqués automatiquement au laser, avec un temps de réglage d'environ cinq minutes par lot. En l'espace de 24 mois, 135 000 porte-outils au total ont été marqués de manière autonome.
Cependant, l'avantage réel ne réside pas uniquement dans le nombre d'unités produites : ces cellules permettent d'éliminer un goulot d'étranglement, de stabiliser la chaîne de production et de soulager les employés de tâches monotones et physiquement exigeantes. « Grâce à ces systèmes d'automatisation, nous parvenons désormais à instaurer une atmosphère beaucoup plus sereine dans l'atelier », résume M. Gotzmann. « Le fait que les employés puissent vaquer à d’autres tâches pendant que le système fonctionne en mode automatique constitue un avantage majeur et rend ces cellules très rentables pour nous. »
Cet exemple montre ce qui importe le plus lorsqu'on automatise des processus de fabrication existants : la solution doit s'adapter à l'environnement de production réel. Il doit pouvoir gérer les variantes, s'intégrer aux systèmes logistiques existants, être rapide à mettre en place et être bien accueilli par le personnel d'exploitation. Cela permet également d'automatiser des processus qui ont longtemps été considérés comme trop détaillés, comportant trop de variantes ou n'apportant pas suffisamment de valeur ajoutée.