Ob privat oder gewerblich: Der Bedarf an Kunststoffbehältern, die Produkte sicher aufbewahren und zuverlässig transportieren, ist ungebrochen. Das spürt auch Otto Hofstetter, Hersteller von Spritzgießformen und Presswerkzeugen. „Unsere Produktion im Formen- und Werkzeugbau ist sehr gut ausgelastet“, informiert Roger Winkler, Leiter Weichbearbeitung bei dem Unternehmen im schweizerischen Uznach. „Neben der hohen Nachfrage und einer steigenden Formendifferenzierung müssen wir zudem jahreszeitliche Auftragsschwankungen bewältigen. Deshalb brauchten wir deutlich mehr Flexibilität in der Automatisierung.“ Das Team in der Produktion musste zunehmend mehr Bauteilvarianten handhaben, um das gesamte Produktportfolio abdecken zu können. „Das Ergebnis ist eine umfangreiche Modernisierung, bei der wir bisherige Bearbeitungsmaschinen durch eine moderne Automatisierungsanlage ersetzen konnten“, erzählt Winkler.
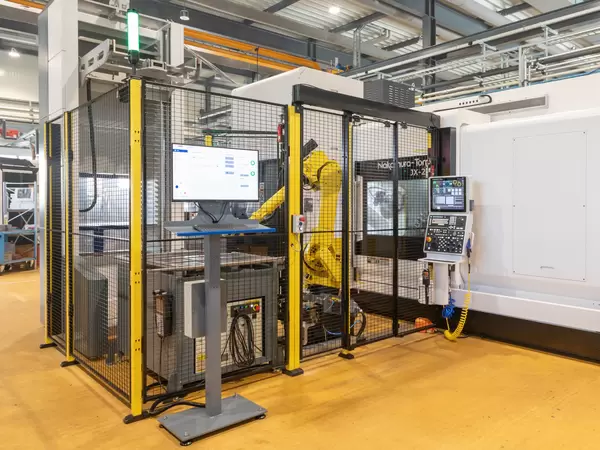
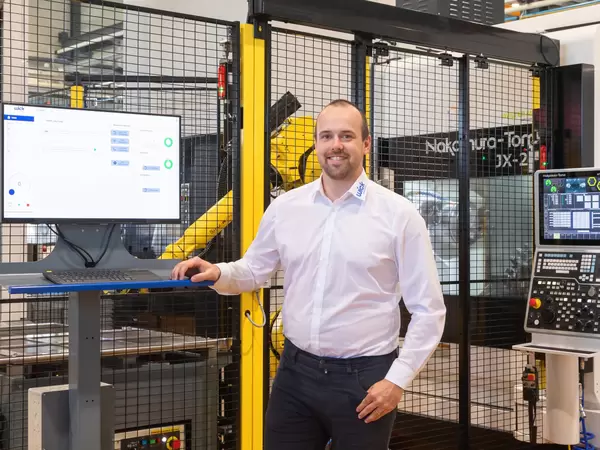
In Kooperation mit dem Sondermaschinenbauer R. WICK aus Küssnacht entstand eine anwendungsspezifische Robotikzelle für die vollautomatisierte Maschinenbestückung. „Ihr größter Vorteil ist“, so hebt Anlagenbediener Enzo Helbling hervor, „dass wir jetzt mehrere, verschiedene Aufträge nacheinander erstellen, priorisieren und abarbeiten können – bei vollautomatischer Umrüstung, zum Beispiel über Nacht oder mehrere Tage.“ Der stellvertretende Abteilungsleiter Weichbearbeitung bei Otto Hofstetter ist begeistert von der neuen Anlage: „Wenn ein Auftrag abgearbeitet ist, erfolgt nicht – wie früher – ein Stillstand, weil die Maschine fertig ist, sondern die Anlage rüstet automatisch um und geht von allein an den nächsten Auftrag.“
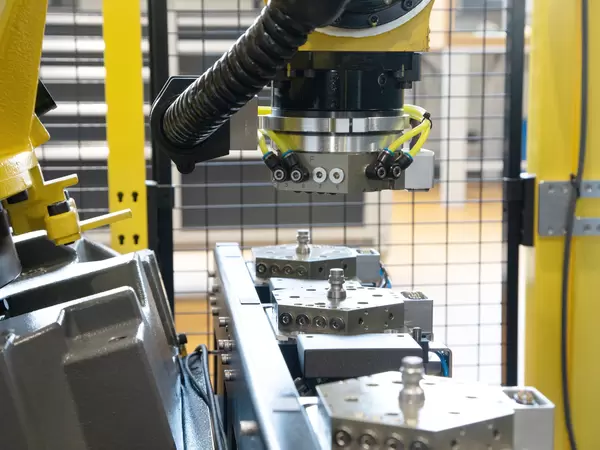
Zentrale Aufgabenstellung für R. WICK war es, verschiedene Teile in variablen Mengen automatisiert der Maschine zuzuführen und auch wieder zu entnehmen – vollautomatisch und bei geringem Rüstaufwand. „Wir wollten die komplette Automatisierung möglichst aus standardisierten Komponenten zusammenstellen, um Einfachheit zu erreichen“, erläutert Kevin Heinzer, Projektmanager bei R. WICK, die Herangehensweise. Er war maßgeblich mit der Auslegung der Anlage betraut. „Für den Fanuc M 710-ic 70, ein Standard-Mehrzweckroboter mit 70 Kilogramm Traglast, mussten wir einen geeigneten Wechsler finden. Wir kennen SCHUNK seit dem Jahr 2000 und sind seither absolut lieferantentreu, weil Produkte und Zusammenarbeit einfach passen. Auf der automatica 2025 sind wir auf das neue Wechselsystem CPB gestoßen“, berichtet Kevin Heinzer, „und das kam uns gerade recht.“ Bisher verbaute WICK ein Vorgängerprodukt von SCHUNK in seinen Roboterzellen. „Doch das neue CPB hat uns sofort zugesagt. Denn es ist kompakt, ermöglicht eine vielseitige Medienzuführung und ist einfach integrierbar.“ Ebenfalls ein Pluspunkt für die Anlagenbauer ist das geringere Gewicht des CPB-Gehäuses aus Aluminium, das nun mehr Handlinggewicht ermöglicht.
Ein besonders überzeugendes Merkmal des CPB ist die robuste Verriegelungsmechanik mit Bolzen. Hier hat SCHUNK seine Technologieexpertise aus zwei Jahrzehnten Erfahrung in der stationären Spanntechnik genutzt und das bewährte System vom Maschinentisch an den Roboter gebracht. „Wir kannten dieses System mit Spannbolzen von der pneumatischen Roboterkupplung VERO-S NSR“, führt Heinzer weiter aus. „Das ist zuverlässige Technik mit einer wirkungsvollen, prozesssicheren Verriegelung selbst bei unerwartetem Druckluftabfall. Das hat uns sehr gut gefallen.“ Der formschlüssige, selbsthaltende Bolzenmechanismus aus vakuumgehärtetem Edelstahl sorgt für maximale Stabilität und eine lange Lebensdauer. Der Spannbolzen ermöglicht ein einfaches Fügeverhalten mit hoher Wiederholgenauigkeit – selbst bei Neigungswinkeln und Mittenversatz ermöglicht er ein schnelles und sicheres Fügen. Auch bei Details haben die Konstrukteure beider Seiten ganz im Sinne der Anwenderzufriedenheit kooperiert: Einige Elektrokontakte wurden kundenseitig mit Federpins realisiert, teils mit SCHUNK-Komponenten. Ergebnis ist ein kompaktes, geschlossenes System mit externen Mediendurchführungen außerhalb des CPB, angepasst an WICK-Standards.
Das System CPB, bestehend aus roboterseitigem Wechselkopf und werkzeugseitigem Wechseladapter, bietet Anwendern maximale Flexibilität bei gleichzeitiger Prozesssicherheit. „Mit diesem Werkzeugwechsler kann der Roboter nun unterschiedliche Handhabungs- oder Bearbeitungsaufgaben flexibel und ohne zusätzlichen Rüstaufwand ausführen“, erläutert Guido Lüönd, Technischer Leiter bei R. WICK. „Über ein anwenderspezifisches Magazin mit CPB-Adaptern und unterschiedlichen Greifern kann Otto Hofstetter jetzt mit nur einem einzigen Werkzeugwechsler eine ganze Palette von Varianten handhaben. Das macht richtig Sinn und ist eine entscheidende Wegmarke hin zu mehr Standardisierung, Einfachheit und bestmöglich reduzierten Stillstandzeiten“, betont Guido Lüönd.
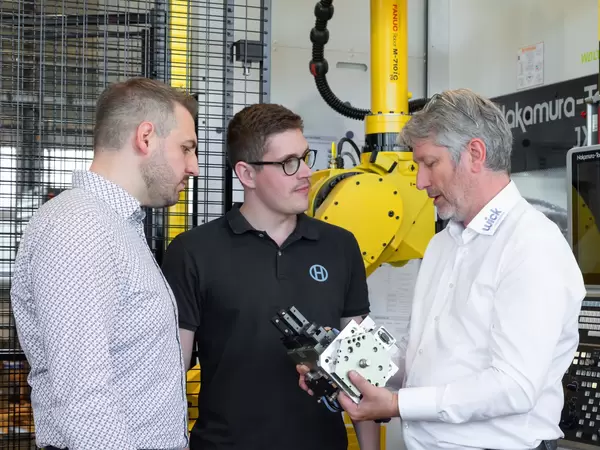
Die komplette Anlage um das neue Fünf-Achs-Dreh-Fräszentrum Nakamura-Tome JX-250, einschließlich des schlanken Sechsachsroboters, des Greifermagazins sowie der Palettenstation mit Magazin-Tower, wurde Ende 2025 angeliefert und arbeitet seit Februar 2026 reibungslos und ohne Störungen. Sie ersetzt nun drei bisherige Maschinen. Während Standardteile über einen Stangenautomat zugeführt werden, kann der Roboter parallel dazu die Maschine zusätzlich bestücken und entladen. Diese Kombination verschafft Otto Hofstetter maximale Flexibilität: Sowohl Standardteile als auch Bauteilvarianten in kleinen Losgrößen lassen sich effizient bearbeiten. „Das ist die derzeit modernste Anlage, die wir hier betreiben“, versichert Enzo Helbling. „Die fehlerfreie Funktion, die angenehme Handhabung und das einfache Umrüsten dank Werkzeugwechsler spart viel Zeit und erhöht unsere Produktivität dank der kurzen Nebenzeiten. Es macht riesigen Spaß, an dieser Anlage zu arbeiten.“
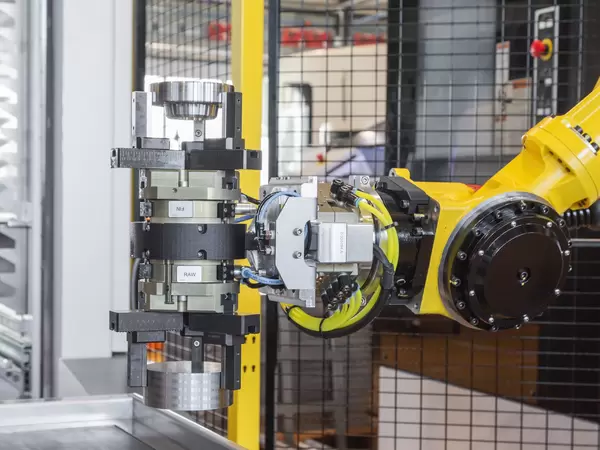
Die Paletten mit Rohteilen werden am Magazin-Tower manuell bestückt. Von dort holt sich der Roboter die Teile und legt sie nach der Bearbeitung wieder vollautomatisch ab. Den jeweils benötigten Greifer entnimmt der Roboter dem Magazin; es ist anwendungsspezifisch bestückt und lässt sich je nach Bauteilpalette anpassen. „Wir pflegen mit SCHUNK seit Jahren eine gute Zusammenarbeit und haben immer die passenden Greifermodelle im Einsatz“, betont Guido Lüönd. An der Hofstetter-Anlage kommen derzeit unter anderem der SCHUNK-Benchmarkgreifer PGN-plus-P mit kundenspezifisch angepassten Greiferfingern sowie der Zentrischgreifer JGZ zum Einsatz. So bietet SCHUNK mit geeigneter Greiftechnik und dem Wechselsystem CPB aus dem Robot PLUS-Portfolio einen perfekt aufeinander abgestimmten und effizienten Werkzeugwechsel.
„Unsere Modernisierungsmaßnahme ist mit dieser neuen Anlage bestens gelungen,“ resümiert Roger Winkler. „Mit der Kombination aus Automationszelle und CPB-Werkzeugwechslern fertigen wir heute deutlich flexibler. Der automatisierte Variantenwechsel mit minimalem Rüstaufwand steigert unsere Effizienz. WICK und SCHUNK haben uns überzeugt – technisch und im Zusammenspiel aller Beteiligten. Wir fühlen uns perfekt betreut!“ Auch der Anlagenbauer WICK unterstreicht die gute partnerschaftliche Zusammenarbeit: „Unsere verlässliche Kooperation führt zu Lösungen, die konsequent am Bedarf des Anwenders ausgerichtet sind. Deshalb setzen wir auch künftig auf Wechsler und Greifer aus einer Hand – bei SCHUNK wissen wir, was wir bekommen.“