
自动化改造未必总要从产线最受关注的环节入手。很多时候,最大的优化潜力存在这类工位:工序本身已稳定运行多年,但依赖大量人工,比如工件上下料、打标、装配、检测、润滑、包装。这类作业属于必要工序,附加价值有限。如果前道加工工序自动化程度高、产能充足,这些工位就容易成为产能瓶颈。
SCHUNK 位于内卡河畔劳芬的刀柄生产工厂就遇到了这种情况。该厂刀柄产品精度要求高、型号品类多,且自制深度高。厂区配备 149 台机床、34 台机器人和大约 400 名员工,已经实现了高度自动化。但精加工后端仍保留多项人工工序:动平衡、激光打标、注油以及包装。其中激光打标工序,已经成为产能制约点。
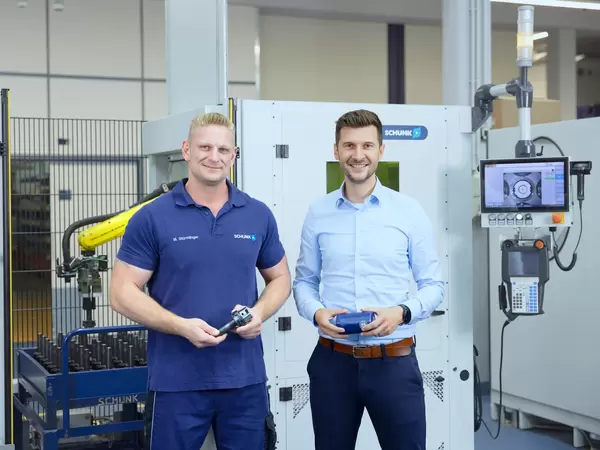
SCHUNK 的精加工专家 Martin Stürmlinger 介绍原本的流程:“自动化改造前,作业模式和人工上下料机床基本一致。工件单件上料,完成激光打标,每十秒就要更换一次工件。” 操作人员需要从物料车上逐个取出刀柄,装夹打标,打标完成后取下,如需多位置打标,还要重新调整工件位置。
难点并不只在于打标工序本身。精加工环节要处理数百种刀柄型号,批量通常约 100 件。同时还有客户定制标识、序列号、二维码以及多位置打标需求。部分刀柄最重可达 5 kg,整班作业重复枯燥,劳动强度较大。
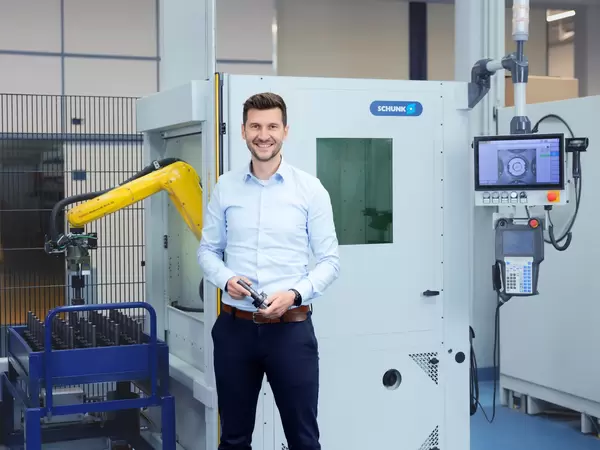
内卡河畔劳芬工厂,刀柄和卡爪生产经理 Steffen Gotzmann 说:“我们的价值流末端遇到了瓶颈。为此,我们希望找到方案提升作业效率。我们梳理了人工工序,很快锁定精加工环节作为优化方向。非常适合采用 SCHUNK 自研的自动化系统。”
项目的一项核心要求是保留原有物流模式:在劳芬工厂,刀柄依靠物料车在各工序间流转。如果把工件重新分装到专用自动化料盘,会增加人工工作量,这是无法实现的。出于这个原因,GROW 自动化单元按照现有流转流程设计。物料车推入物流模块并固定后,系统读取生产订单信息。单元通过条码获取工件型号、打标要求以及对应程序等全部相关数据。
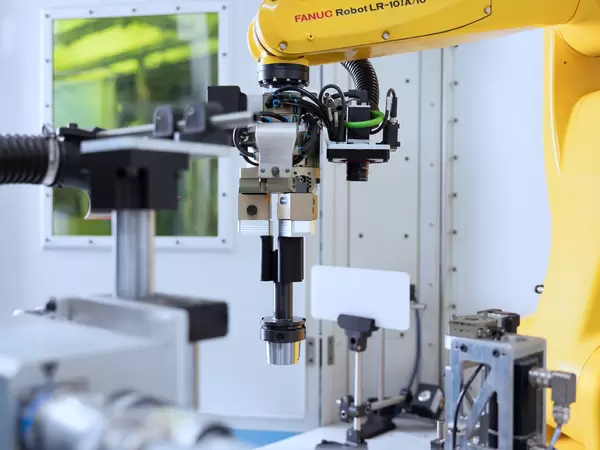
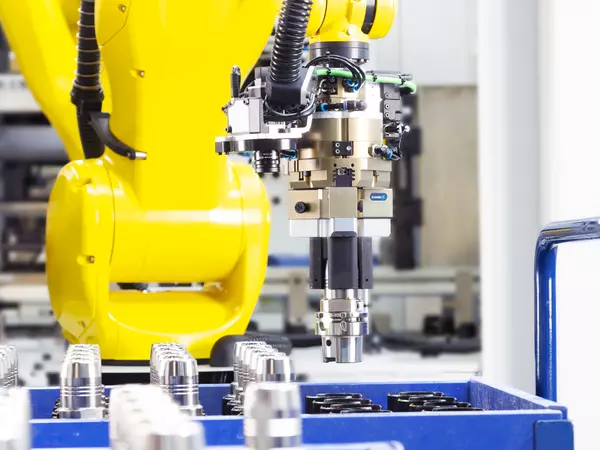
流程启动后,由机器人执行作业。相机系统先识别物料车内刀柄的摆放位置。这是必要步骤,因为物料车和工件摆放精度不及专门为自动化设计的托盘。视觉图像可以处理补偿位置偏差,保障单元运行稳定。机器人抓取刀柄送入单元,再由另一台相机校验工件方向。
方向检验非常重要,因为刀柄带有孔位、轮廓等定位特征,标识必须打在指定位置。只有位置确认无误后,工件才能与激光头精准对位。作业过程中机器人可旋转刀柄,完成多位置打标。之后相机检测 DM 码,核验码体可读性以及存储信息是否与刀柄匹配。由此,原本人工作业流程转变为可复现、自带质检的自动化工序。
该单元使用可更换的机械手手指来实现形面贴合抓取。大约 50 个不同的机械手手指套件,可适配约 650 种型号工件的自动加工。在机械手上直接使用 SCHUNK BSWS-R 手指快换系统进行切换,只需几分钟。操作人员也可自行录入新产品程序。Stürmlinger 全程参与项目:“从项目初期我就参与了单元的规划与开发,和研发团队紧密对接,同步我们的需求。”
这套方案是否具备经济效益?研究设备待机时长有助于回答该问题。Gotzmann 解释说:“我们当初也会考量:激光打标这类相对简单的工序,自动化改造能否收回成本?实现自动化后,工件可以在待机时段完成打标,操作人员可同步处理其他工作。因此这套单元的回本速度,几乎和配套加工中心的大型自动化系统相当。”
员工的工作角色也随之转变。不再需要每十秒更换一次工件,他们负责单元调试、过程监控,仅在换型或质检时介入。精加工部门三分之二的员工在没有任何机器人技术经验的情况下,经过培训后可完成单元操作与新产品程序编制。因此易用性是项目成功的关键因素:自动化方案不仅要技术可行,还要便于日常生产运维。
继激光打标之后,SCHUNK 又将后续注油、包装工序实现自动化,这两道工序原先同样依靠人工完成。这充分体现了 GROW 单元模块化设计的优势。由于一个单元不足以完成这两项任务,因此将两个单元组合为一套大型方案。刀柄在一处工位完成注油,在另一处完成包装和贴标。
机器人从物料车取出工件,送入封闭式注油工位。在刀柄表面形成油膜,起到防锈作用。另一台机器人同步输送包装辅料。团队还集成了贴标工序:标签打印机输出对应标签,真空吸盘拾取标签,贴附在包装的弧面上。包装封合后送入旋转料库。工作人员后续可一次性取走成品,装箱入库。
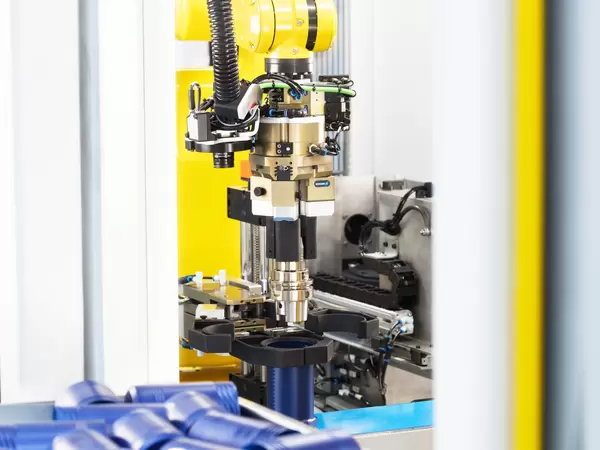
SCHUNK 在该项目中既是方案供应商,也是终端使用者。Gotzmann 说:“从最初的想法到落地实施,全部由 SCHUNK 内部自主研发。” 因此,自有产线成为 GROW 自动化单元的第一个客户。目前共有两套激光打标单元、两套注油包装单元投入运行。可自动完成数百款刀柄的激光打标,单批次换型调试时长约 5 分钟。在 24 个月内,单元累计自动完成 135,000 件刀柄打标作业。
但项目价值不止于产能数字:单元打通了瓶颈、稳定整条工艺链,同时把员工从重复、高强度的作业中解放出来。Gotzmann 总结道:“这套自动化系统让车间生产节奏更加平稳。设备自动运行期间,员工可开展其他工作,这是很大的优势,也让单元具备良好的经济性。”
该案例说明了存量产线自动化改造的核心要点:方案必须适配真实生产环境。能够兼容多品种工件、接入现有物流、快速换型,并且获得操作人员认可。这也使得长期以来被认为工序细碎、品种繁杂、附加值偏低的工序,同样可以实现自动化。