自动化并不总是从制造工厂中最引人注目的环节开始。通常,最大潜力在于流程多年来可以可靠运行但涉及大量体力劳动的领域:装卸零件、打标、组装、检查、润滑或包装。此类活动是必要的,但它们产生的额外价值有限。同时,如果前面的处理步骤非常高效,并且在很大程度上实现了自动化,则它们可能会成为瓶颈。
SCHUNK 内卡河畔劳芬工厂的刀柄生产设施中就遇到了这种情况。刀柄的制造精度高,变体种类繁多,制造深度高。该工厂拥有 149 台机床、34 个机器人和大约 400 名员工,已经实现了高度自动化。尽管如此,精加工过程涉及多个手动步骤:平衡、激光打标、上油和包装。特别是激光打标成为限制因素。
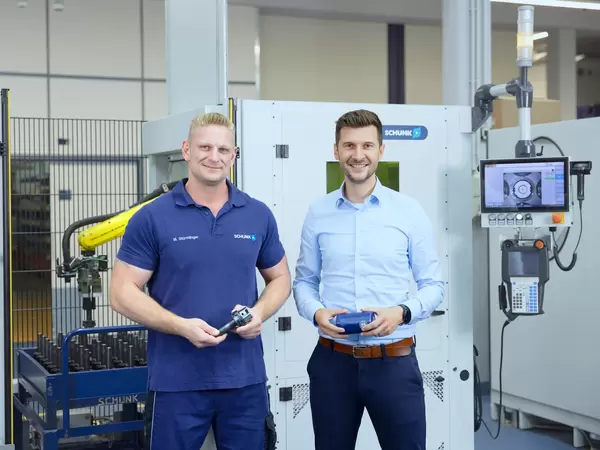
SCHUNK 的精加工专家 Martin Stürmlinger 对之前的工作流程描述为:“自动化之前的过程与手动装载机的过程几乎相同。我们分别装载每个零件,然后对它们进行激光打标。我们必须每十秒钟更换一次零件。” 因此,将每个刀柄分别从产品车中取出,装载,打标后再次取出,并根据其他标记点的要求重新放置。
挑战不仅仅在于打标本身。数百种不同的刀柄变体需要精加工过程,批量通常约为 100 件。此外,在多个位置还有客户特定标记、序列化、数据矩阵代码和标记。刀柄的重量也可能高达五千克。在轮班作业中,这是一项体力要求很高的单调任务。
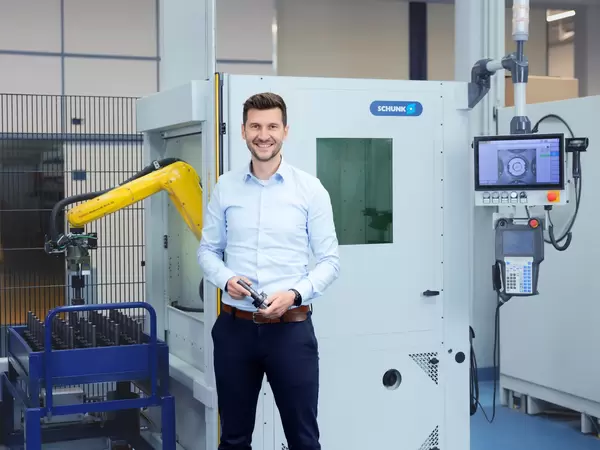
内卡河畔劳芬刀柄和卡爪生产经理 Steffen Gotzmann 说:“我们的价值流末端遇到了瓶颈。为了解决这个问题,我们想找到提高工作效率的解决方案。我们研究了手工流程,很快就确定了精加工领域需要改进。非常适合 SCHUNK 现在自己构建的自动化系统。”
一项关键要求是维护现有的物流:在劳芬工厂,刀柄在产品车中从一个工艺转移到另一个工艺。将产品重新包装到特殊的自动化托盘中将需要额外的体力劳动,这是不可能的。出于这个原因,GROW 自动化单元旨在适应现有序列。将产品车推入物流模块,固定到位,然后通过生产订单进行识别。该单元通过条形码接收有关工件类型、标记和相应程序的所有相关信息。
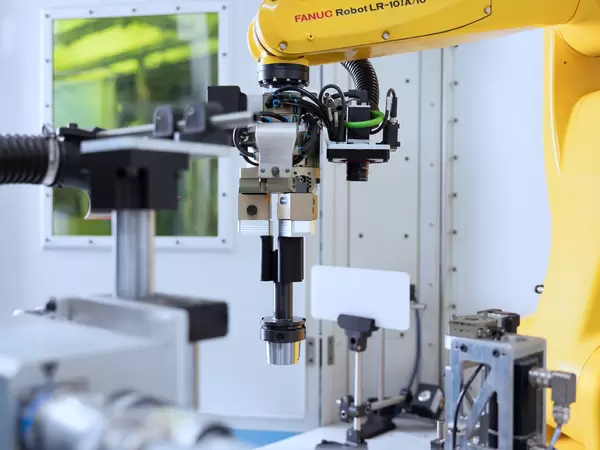
一旦过程开始,机器人就会接管。摄像机系统首先检测刀柄在推车中的位置。这是必要步骤,因为推车和组件位置的精度与专门为自动化设计的托盘不一样。图像处理可以补偿这些偏差,使单元具有稳健性。机器人抓取刀柄,将其引导到单元中,然后使用另一台摄像机检查组件的方向。
此方向至关重要,因为刀柄具有定义的特征,例如孔或轮廓,并且标记必须放置在特定位置。只有明确确定位置后,组件才能与激光器正确对齐。机器人可以在此过程中旋转刀柄,使其能够接近多个标记位置。然后,摄像机检查数据矩阵代码:是否可读,存储的信息是否与相应的刀柄相匹配?这将手动处理过程转变为集成质量控制的可重复序列。
该单元使用可互换的机械手手指来实现适形抓取。大约 50 个不同的机械手手指套件足以自动创建大约 650 个变体。直接在机械手上使用 SCHUNK BSWS-R 卡爪快换系统进行切换,只需几分钟。操作员还可以自己编程新变体。Stürmlinger 从一开始就参与其中:“我基本上从一开始就在这里,帮助规划和开发单元。我们与开发团队密切合作,将我们的要求传达给他们。”
这有回报吗?研究空闲时间有助于回答该问题。Gotzmann 解释说:“当然,我们问自己:自动化能否为激光打标等相对简单的加工步骤收回成本?得益于自动化,零件现在可以在空闲时间加工,员工负责执行其他任务。因此,该单元的回报几乎与连接到加工中心的大型自动化系统一样快。”
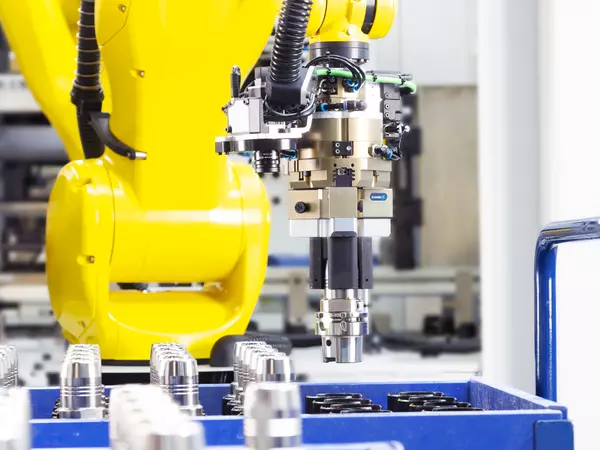
这也改变了员工的角色。他们不用每十秒钟更换一次零件,而是装调单元,监控过程,只对装调或检查任务进行干预。精加工部门三分之二的员工在没有任何机器人技术经验的情况下,接受了操作和编程新变体的培训。因此,可用性是成功的关键因素:自动化不仅要从技术角度起作用,而且还要在日常生产中保持可管理性。
在激光打标之后,SCHUNK 还实现了后续上油和包装过程的自动化,这些过程以前也是手动完成的。这就是 GROW 单元模块化设计的优势尤为明显的地方。由于一个单元不足以完成这两项任务,因此将两个单元组合在一起形成更大的解决方案。刀柄在一个区域上油,在另一个区域进行包装和贴标。
机器人将零件从产品车中取出,然后送入封闭式上油站。这会涂一层油膜,保护刀柄免受腐蚀。同时,第二台机器人送入包装组件。该团队还整合了贴标过程:标签打印机生成相应的标签,真空吸盘拾起标签,然后粘贴到包装的曲面上。然后,将包装封闭并输送到旋转存储单元中。员工稍后可以一次性收集所有成品,然后转移到箱子里存放。
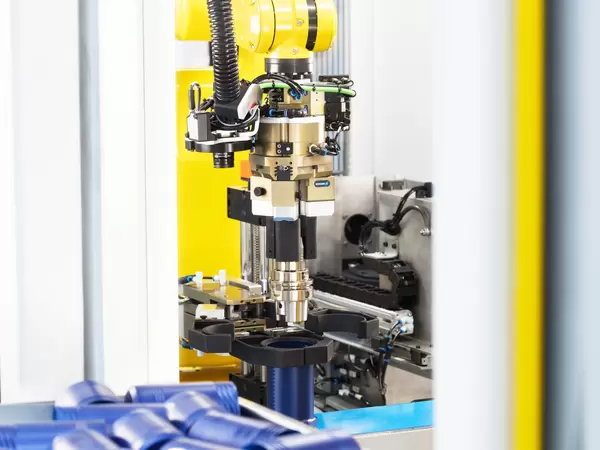
SCHUNK 在该项目中既是供应商又是用户。Gotzmann 说:“从最初的想法到实际实施,SCHUNK 的所有东西都是真正内部开发的。” 因此,公司自己的制造部门成为 GROW 自动化单元的第一个客户。两个激光打标单元和两个上油与包装单元现已投入运行。数百种刀柄变体可以自动进行激光打标,每批装调时间约为五分钟。在 24 个月内,共有 135,000 个刀柄进行了自主打标。
但是,真正的好处并不仅仅在于生产的单位数量:这些单元消除了瓶颈,稳定了工艺链,减轻了员工单调和体力消耗的任务。Gotzmann 总结道:“有了这些自动化系统,我们现在的车间环境更加平静。在系统自动运行的同时,员工可以做其他事情,这是一项主要优势,也使这些单元对我们来说具有很高的成本效益。”
此示例说明了自动化现有制造流程时最重要的事情:解决方案必须适应现实的生产环境。它必须能够搬运变体、整合现有物流、快速装调,并得到操作员工的认可。这也使得长期以来被认为过于精细、过于复杂或附加值不足的流程实现自动化。