Automatisierung beginnt nicht immer an den spektakulären Stellen einer Fertigung. Häufig liegt das größte Potenzial dort, wo Prozesse seit Jahren zuverlässig funktionieren, aber viel manuelle Arbeit binden: beim Einlegen und Entnehmen von Teilen, beim Beschriften, Montieren, Prüfen, Beölen oder Verpacken. Solche Tätigkeiten sind notwendig, erzeugen aber nur begrenzt zusätzliche Wertschöpfung. Gleichzeitig können sie zum Engpass werden, wenn vorgelagerte Bearbeitungsschritte bereits hoch produktiv und weitgehend automatisiert ablaufen.
Vor dieser Situation stand SCHUNK in der eigenen Werkzeughalterproduktion am Standort Lauffen am Neckar. Dort werden Werkzeughalter mit viel Präzision, großer Variantenvielfalt und hoher Fertigungstiefe hergestellt. Der Standort ist mit 149 Maschinen, 34 Robotern und rund 400 Mitarbeitenden bereits stark automatisiert. Dennoch gab es im Finishing mehrere manuelle Prozessschritte: Wuchten, Laserbeschriften, Beölen und Verpacken. Besonders das Laserbeschriften wurde zum limitierenden Faktor.
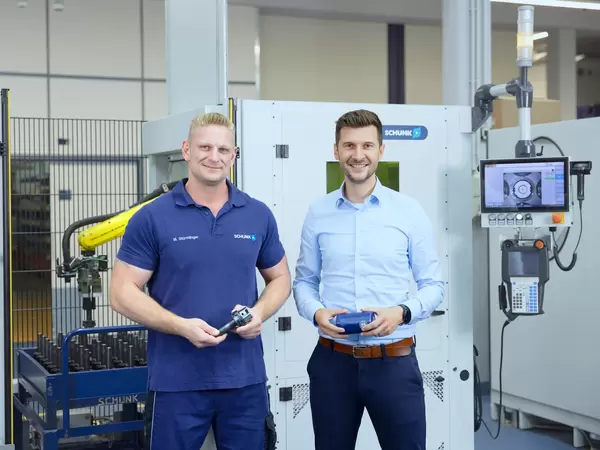
Martin Stürmlinger, Meister im Finishing bei SCHUNK, beschreibt den früheren Ablauf so: „Der Prozess vor der Automation war praktisch der einer Handbelademaschine. Wir haben jedes Teil einzeln eingelegt und anschließend laserbeschriftet. Alle zehn Sekunden mussten wir das Teil wechseln.“ Jeder Werkzeughalter wurde also einzeln aus dem Produktwagen entnommen, eingelegt, nach dem Beschriften wieder herausgenommen und bei Bedarf für weitere Beschriftungsstellen erneut positioniert.
Die Herausforderung bestand nicht allein im Beschriften selbst. Mehrere Hundert Werkzeughaltervarianten laufen durch das Finishing, häufig in Losgrößen um 100 Stück. Hinzu kommen kundenspezifische Beschriftungen, Serialisierung, Data-Matrix-Codes und Markierungen an mehreren Positionen. Werkzeughalter können zudem bis zu fünf Kilogramm wiegen. Über eine Schicht hinweg stellt dies eine monotone und körperlich belastende Tätigkeit dar.
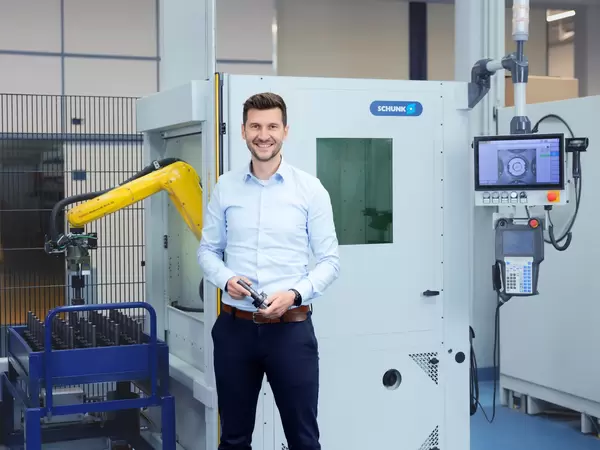
„Wir hatten einen Engpass am Ende unseres Wertstroms. Dafür wollten wir Lösungen finden, um die Arbeit produktiver zu gestalten“, sagt Steffen Gotzmann, Produktionsleiter Werkzeughalter und Spannbacken in Lauffen. „Wir haben uns angeschaut, welche manuellen Prozesse wir haben, und kamen schnell auf das Finishing. Perfekt für Automationen, die SCHUNK mittlerweile selbst baut.“
Ein zentraler Anspruch war, die bestehende Logistik beizubehalten: Die Werkzeughalter werden in Lauffen in Produktwagen von Prozess zu Prozess bewegt. Ein Umpalettieren in spezielle Automatisierungstrays hätte erneut manuelle Arbeit verursacht und kam nicht infrage. Deshalb wurde die GROW-Automationszelle so ausgelegt, dass sie sich an den vorhandenen Ablauf anpasst. Der Wagen wird in das Logistikmodul geschoben, fixiert und anschließend über den Fertigungsauftrag identifiziert. Per Barcode erhält die Zelle alle relevanten Informationen zum Werkstücktyp, zur Beschriftung und zum passenden Programm.
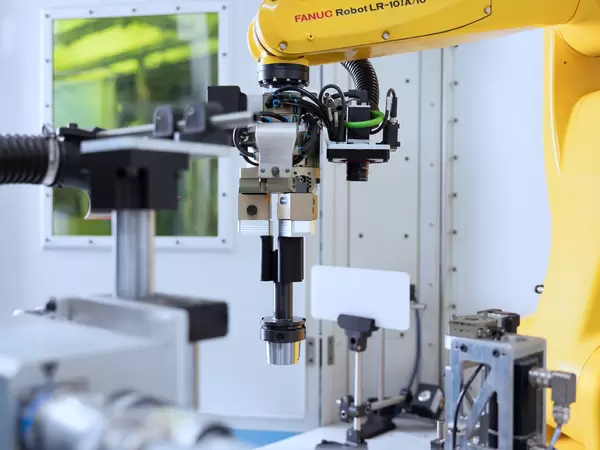
Nach dem Start übernimmt der Roboter den Prozess. Ein Kamerasystem erkennt zunächst, wo die Werkzeughalter im Wagen liegen. Das ist notwendig, weil die Wagen und Bauteilpositionen nicht die Genauigkeit eines speziell für die Automation ausgelegten Trays bieten. Die Bildverarbeitung gleicht diese Abweichungen aus und macht die Zelle robust. Der Roboter greift den Werkzeughalter, führt ihn in die Zelle und prüft über eine weitere Kamera die Orientierung des Bauteils.
Diese Orientierung ist entscheidend, weil Werkzeughalter definierte Merkmale wie Bohrungen oder Konturen besitzen und Beschriftungen an definierten Stellen platziert werden müssen. Erst wenn die Lage eindeutig bestimmt ist, wird das Bauteil korrekt zum Laser ausgerichtet. Der Roboter kann den Werkzeughalter während des Prozesses drehen und so mehrere Beschriftungspositionen anfahren. Anschließend prüft die Kamera den Data-Matrix-Code: Ist er lesbar und passen die hinterlegten Inhalte zum jeweiligen Werkzeughalter? Damit wird aus einem manuellen Handlingprozess ein reproduzierbarer Ablauf mit integrierter Qualitätskontrolle.
Für den formschlüssigen Griff nutzt die Zelle wechselbare Greiferfinger. Für rund 650 automatisiert abbildbare Varianten reichen etwa 50 unterschiedliche Fingersätze aus. Der Wechsel erfolgt über das SCHUNK Backenschnellwechselsystem BSWS-R direkt am Greifer und dauert nur wenige Minuten. Auch neue Varianten kann das Bedienpersonal selbst einlernen. Stürmlinger war bereits früh eingebunden: „Ich war im Prinzip ab Stunde null dabei, die Zelle mitzuplanen und mitzuentwickeln. Wir haben im engen Kontakt mit der Entwicklung unsere Anforderungen weitergegeben.“
Lohnt sich das? Hier hilft ein Blick auf die Nebenzeiten. Gotzmann erklärt: „Wir haben uns natürlich die Frage gestellt: Amortisiert sich eine Automation für einen relativ einfachen Bearbeitungsschritt wie das Laserbeschriften? Durch die Automation werden nun Teile in der Nebenzeit bearbeitet, während der Mitarbeiter andere Tätigkeiten ausführt. Dadurch amortisiert sich diese Zelle nahezu genauso schnell wie eine große Automationsanlage vor einem Bearbeitungszentrum.“
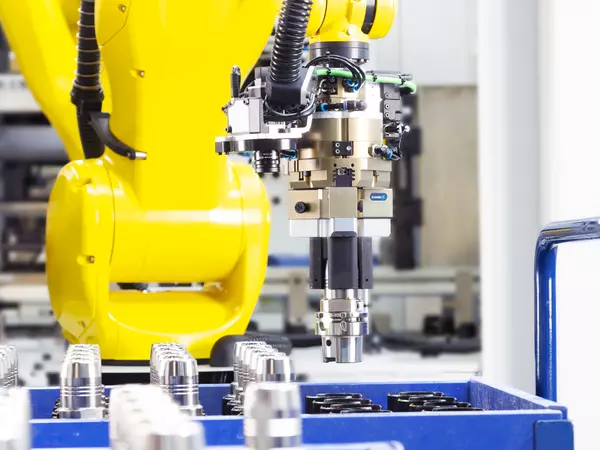
Damit verändert sich auch die Rolle der Mitarbeitenden. Statt im Zehn-Sekunden-Takt Teile zu wechseln, richten sie die Zelle ein, überwachen den Ablauf und greifen nur bei Rüst- oder Prüfaufgaben ein. Zwei Drittel der Mitarbeitenden im Finishing wurden ohne vorherige Robotik-Erfahrung für die Bedienung und das Einlernen neuer Varianten qualifiziert. Die Bedienbarkeit war deshalb ein wichtiger Erfolgsfaktor: Automatisierung muss nicht nur technisch funktionieren, sondern im Fertigungsalltag beherrschbar bleiben.
Nach dem Laserbeschriften automatisierte SCHUNK auch die bis dahin ebenfalls manuellen Folgeprozesse des Beölens und Verpackens. Hier zeigen sich die Vorteile der Modularität der GROW-Zellen besonders deutlich. Da eine einzelne Zelle für beide Aufgaben nicht ausreichte, wurden zwei Zellen zu einer größeren Lösung kombiniert. In einem Bereich wird der Werkzeughalter beölt, im anderen verpackt und etikettiert.
Der Roboter entnimmt die Teile aus dem Produktwagen und führt sie einer geschlossenen Beölstation zu. Diese bringt einen Ölfilm auf, um die Werkzeughalter vor Korrosion zu schützen. Parallel dazu führt ein zweiter Roboter Verpackungsteile zu. Das Team hat auch das Etikettieren integriert: Ein Etikettendrucker stellt das passende Label bereit, ein Vakuumgreifer nimmt es auf und bringt es auf der runden Verpackungskontur auf. Anschließend wird die Verpackung geschlossen und in einen sogenannten Rundspeicher ausgeschleust. Der Mitarbeiter kann die fertigen Einheiten später gesammelt entnehmen und in Kisten für das Lager überführen.
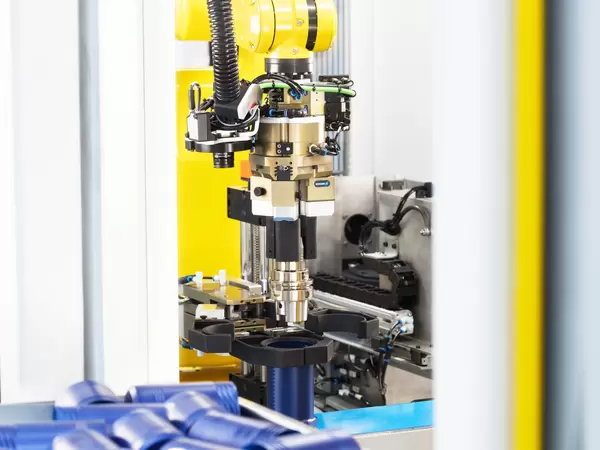
SCHUNK war bei diesem Projekt Anbieter und Anwender zugleich. „Hier ist wirklich alles bei SCHUNK im Haus entstanden – von der Idee bis zur tatsächlichen Realisierung“, sagt Gotzmann. Die eigene Fertigung wurde damit zum ersten Kunden der GROW-Automationszellen. Mittlerweile sind schon zwei Laserbeschriftungszellen sowie zwei Beöl- und Verpackungszellen im Einsatz. Mehrere Hundert Werkzeughaltervarianten können automatisiert belasert werden, die Rüstzeit liegt bei etwa fünf Minuten pro Los. Innerhalb von 24 Monaten wurden insgesamt 135.000 Werkzeughalter autonom beschriftet.
Der eigentliche Nutzen liegt jedoch nicht allein in der Stückzahl: Die Zellen lösen einen Engpass, stabilisieren die Prozesskette und entlasten Mitarbeitende von monotonen und körperlich belastenden Tätigkeiten. „Mit den Automationen schaffen wir jetzt deutlich mehr Ruhe in der Fertigung“, fasst Gotzmann zusammen. „Dass der Mitarbeiter während der automatisierten Bearbeitung etwas anderes machen kann, ist ein wesentlicher Vorteil und macht diese Zellen hochwirtschaftlich für uns.“
Das Beispiel zeigt, worauf es bei der Automatisierung bestehender Fertigungen ankommt: Die Lösung muss sich der realen Produktionsumgebung anpassen. Sie muss Varianten beherrschen, gewachsene Logistik integrieren, schnell rüstbar sein und vom Bedienpersonal akzeptiert werden. Dann lassen sich auch Prozesse automatisieren, die lange als zu kleinteilig, zu variantenreich oder zu wenig wertschöpfend galten.