A automação nem sempre começa nos pontos mais espetaculares de uma fábrica. Muitas vezes, o maior potencial reside em áreas onde os processos têm funcionado de forma confiável há anos, mas envolvem uma grande quantidade de trabalho manual: carga e descarga de peças, marcação, montagem, inspeção, lubrificação ou embalagem. Essas atividades são necessárias, mas geram apenas um valor adicional limitado. Simultaneamente, podem tornar-se um gargalo se as etapas de processamento anteriores já forem altamente produtivas e em grande parte automatizadas.
A SCHUNK enfrentou essa situação em sua própria unidade de produção de porta-ferramentas em Lauffen am Neckar. Ali, os porta-ferramentas são fabricados com alta precisão, uma ampla variedade de variantes e uma grande profundidade de fabricação. Com 149 máquinas, 34 robôs e cerca de 400 funcionários, a fábrica já é altamente automatizada. No entanto, o processo de acabamento envolvia várias etapas manuais: balanceamento, marcação a laser, lubrificação e embalagem. A marcação a laser, em particular, tornou-se um fator limitante.
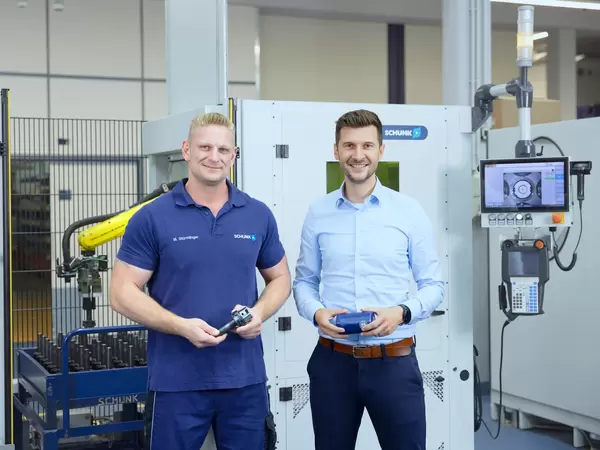
Martin Stürmlinger, especialista em acabamento da SCHUNK, descreve o fluxo de trabalho anterior da seguinte forma: "O processo antes da automação era praticamente o mesmo que o de uma máquina de carregamento manual. Carregamos cada peça individualmente e depois as marcamos a laser. Tínhamos que trocar a peça a cada dez segundos." Assim, cada porta-ferramentas foi removido individualmente do carrinho de produtos, carregado, retirado novamente após a marcação e reposicionado conforme necessário para pontos de marcação adicionais.
O desafio não estava apenas na correção em si. Centenas de variantes diferentes de porta-ferramentas passam pelo processo de acabamento, geralmente em lotes de cerca de 100 peças. Além disso, existem marcações específicas do cliente, serialização, códigos Data Matrix e marcações em vários locais. Os porta-ferramentas também podem pesar até cinco quilos. Ao longo de um turno de trabalho, essa é uma tarefa monótona e fisicamente exigente.
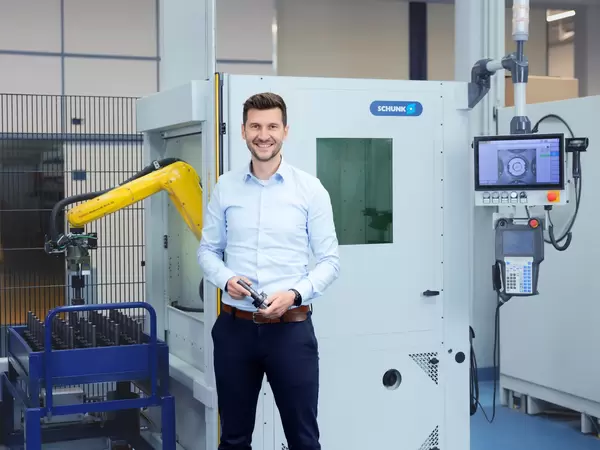
"Tínhamos um gargalo no fim da nossa cadeia de valor." Para resolver isso, queríamos encontrar soluções que tornassem o trabalho mais produtivo", diz Steffen Gotzmann, gerente de produção de porta-ferramentas e garras de mandril em Lauffen. "Analisamos nossos processos manuais e rapidamente identificamos o acabamento como uma área que precisava de melhorias." Ideal para sistemas de automação que a SCHUNK agora fabrica internamente."
Um requisito fundamental era manter a logística existente: em Lauffen, os porta-ferramentas são transportados de um processo para outro em carrinhos de produto. Reembalar os produtos em bandejas especiais para automação exigiria mão de obra adicional e estava fora de questão. Por esse motivo, a célula de automação GROW foi projetada para se adaptar à sequência existente. O carrinho é empurrado para dentro do módulo de logística, fixado no local e, em seguida, identificado por meio da ordem de produção. A célula recebe todas as informações relevantes sobre o tipo de peça, a marcação e o programa correspondente por meio de um código de barras.
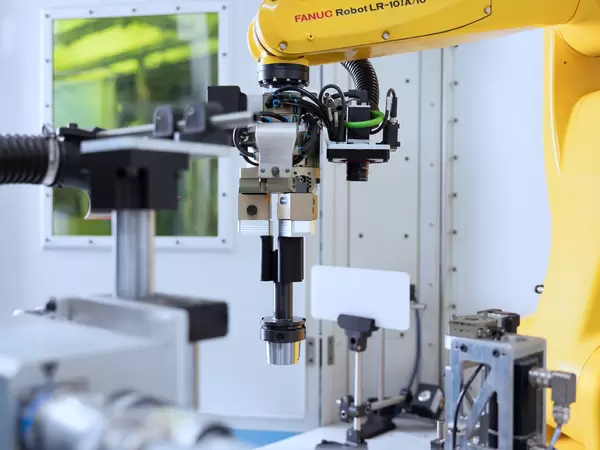
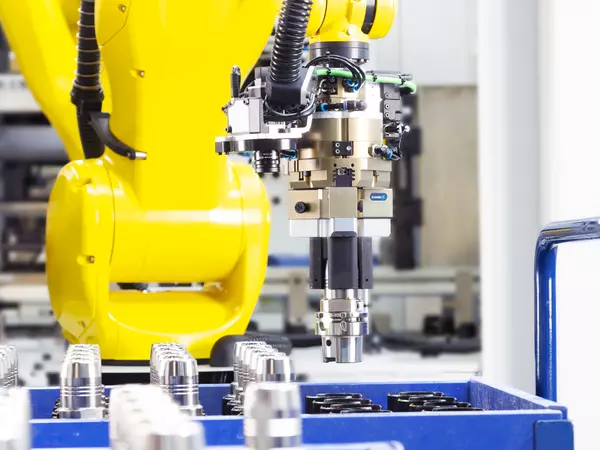
Assim que o processo começa, o robô assume o controle. Um sistema de câmeras primeiro detecta onde os porta-ferramentas estão localizados no carrinho. Isso é necessário porque os carrinhos e as posições dos componentes não oferecem o mesmo nível de precisão que uma bandeja projetada especificamente para automação. O processamento de imagens compensa esses desvios e torna a célula robusta. O robô agarra o porta-ferramentas, guia-o para dentro da célula e usa outra câmera para verificar a orientação do componente.
Essa orientação é crucial porque os porta-ferramentas possuem características definidas, como furos ou contornos, e as marcações devem ser colocadas em locais específicos. Somente após a posição ser claramente determinada é que o componente será alinhado corretamente com o laser. O robô pode girar o porta-ferramentas durante o processo, permitindo que ele se aproxime de várias posições de marcação. Em seguida, a câmera verifica o código Data Matrix: ele é legível e as informações armazenadas correspondem ao respectivo porta-ferramentas? Isso transforma um processo de manuseio manual em uma sequência reproduzível com controle de qualidade integrado.
A célula utiliza dedos de garra intercambiáveis para uma fixação que se ajusta perfeitamente ao corpo. Cerca de 50 conjuntos diferentes de garras e dedos são suficientes para aproximadamente 650 variantes que podem ser criadas automaticamente. A troca é realizada utilizando o sistema de troca rápida de castanhas SCHUNK BSWS-R diretamente na garra e leva apenas alguns minutos. Os operadores também podem programar novas variantes por conta própria. Stürmlinger esteve envolvido desde o início: "Eu estive essencialmente presente desde o princípio, ajudando a planejar e desenvolver a célula. Comunicamos nossas necessidades à equipe de desenvolvimento em estreita colaboração com eles."
Vale a pena? Analisar os períodos de inatividade pode ajudar nesse caso. Gotzmann explica: "É claro que nos perguntamos: a automação se pagará em uma etapa de processamento relativamente simples como a marcação a laser? Graças à automação, as peças agora são usinadas durante o tempo ocioso, enquanto o funcionário realiza outras tarefas. Como resultado, essa célula se paga quase tão rapidamente quanto um grande sistema de automação conectado a um centro de usinagem."
Isso também altera o papel dos funcionários. Em vez de trocar peças a cada dez segundos, eles configuram a célula, monitoram o processo e intervêm apenas para tarefas de configuração ou inspeção. Dois terços dos funcionários do departamento de acabamento foram treinados para operar e programar novas variantes sem qualquer experiência prévia em robótica. A usabilidade foi, portanto, um fator chave para o sucesso: a automação não só tinha que funcionar do ponto de vista técnico, como também precisava permanecer gerenciável no dia a dia da produção.
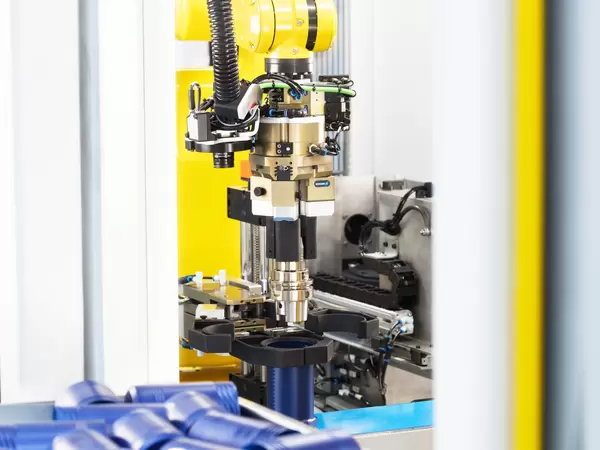
Após a marcação a laser, a SCHUNK também automatizou os processos subsequentes de lubrificação e embalagem, que antes também eram realizados manualmente. É aqui que as vantagens do design modular das células GROW se tornam particularmente evidentes. Como uma única célula não era suficiente para ambas as tarefas, duas células foram combinadas para formar uma solução maior. Numa área, o porta-ferramentas é lubrificado; na outra, é embalado e etiquetado.
O robô retira as peças do carrinho de produtos e as encaminha para uma estação de lubrificação fechada. Isso cria uma película de óleo para proteger os porta-ferramentas contra a corrosão. Ao mesmo tempo, um segundo robô alimenta os componentes da embalagem. A equipe também integrou o processo de etiquetagem: uma impressora de etiquetas produz a etiqueta apropriada, uma garra a vácuo a recolhe e a aplica na superfície curva da embalagem. A embalagem é então fechada e transportada para o que se denomina unidade de armazenamento rotativa. O funcionário poderá posteriormente recolher todas as unidades finalizadas de uma só vez e transferi-las para caixas para armazenamento.
A SCHUNK atuou tanto como fornecedora quanto como usuária neste projeto. "Tudo aqui na SCHUNK foi verdadeiramente desenvolvido internamente – desde a ideia inicial até a implementação propriamente dita", afirma Gotzmann. Dessa forma, a própria unidade de produção da empresa tornou-se a primeira cliente das células de automação GROW. Duas células de marcação a laser e duas células de lubrificação e embalagem já estão em operação. Centenas de variantes de porta-ferramentas podem ser marcadas a laser automaticamente, com um tempo de configuração de cerca de cinco minutos por lote. Em um período de 24 meses, um total de 135.000 porta-ferramentas foram marcados de forma autônoma.
No entanto, o verdadeiro benefício não reside apenas no número de unidades produzidas: as células eliminam um gargalo, estabilizam a cadeia de processos e liberam os funcionários de tarefas monótonas e fisicamente exigentes. "Com esses sistemas de automação, estamos criando um ambiente muito mais tranquilo no chão de fábrica", resume Gotzmann. "O fato de os funcionários poderem fazer outra coisa enquanto o sistema funciona automaticamente é uma grande vantagem e torna essas células altamente rentáveis para nós."
Este exemplo ilustra o que mais importa na automação de processos de fabricação existentes: a solução deve se adaptar ao ambiente de produção do mundo real. O sistema deve ser capaz de lidar com variantes, integrar-se à logística existente, ser rápido de configurar e ser aceito pela equipe operacional. Isso também possibilita a automatização de processos que antes eram considerados muito detalhados, com muitas variantes ou que não agregavam valor suficiente.