
L'automazione non inizia sempre dai punti più spettacolari di uno stabilimento produttivo. Spesso, il potenziale maggiore risiede in aree in cui i processi funzionano in modo affidabile da anni, ma richiedono molto lavoro manuale: carico e scarico di componenti, marcatura, assemblaggio, ispezione, lubrificazione o imballaggio. Tali attività sono necessarie, ma generano solo un valore aggiunto limitato. Al contempo possono diventare un collo di bottiglia se le fasi di lavorazione precedenti sono già altamente produttive e in larga parte automatizzate.
SCHUNK si è trovata in questa situazione nel proprio stabilimento di produzione dei portautensili di Lauffen am Neckar. Qui i portautensili sono prodotti con elevata precisione, un’ampia varietà di varianti ed elevata profondità produttiva. Con 149 macchine, 34 robot e circa 400 dipendenti, lo stabilimento è già fortemente automatizzato. Il processo di finitura comprendeva tuttavia diverse operazioni manuali: equilibratura, marcatura laser, oliatura e imballaggio. La marcatura laser, in particolare, è diventata un fattore limitante.
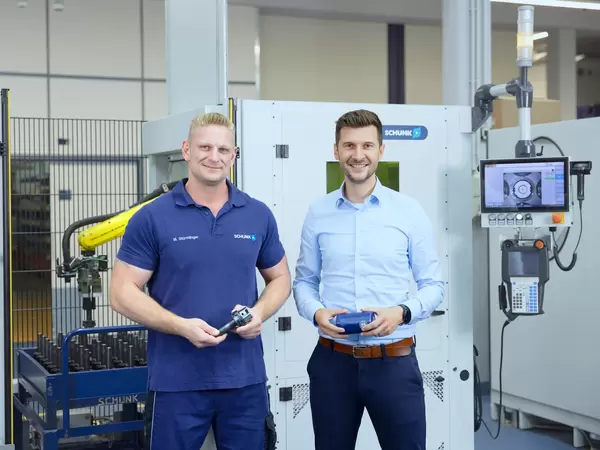
Martin Stürmlinger, specialista in finiture presso SCHUNK, descrive il flusso di lavoro precedente come segue: "Il processo prima dell'automazione era praticamente quello di una macchina a carico manuale. Caricavamo ogni pezzo singolarmente e poi lo marcavamo al laser. Dovevamo cambiare il pezzo ogni dieci secondi". Ciascun portautensili veniva quindi prelevato singolarmente dal carrello dei prodotti, caricato, estratto nuovamente dopo la marcatura e riposizionato, all'occorrenza, per ulteriori punti di marcatura.
La sfida non consisteva solo nella marcatura in sé. Diverse centinaia di varianti di portautensili vengono sottoposte al processo di finitura, spesso in lotti di circa 100 pezzi. A questo si aggiungono marcature specifiche per il cliente, serializzazione, codici data matrix e marcature in più punti. I portautensili possono inoltre pesare fino a cinque chilogrammi. Nell'arco di un turno, si tratta di un’attività monotona e fisicamente impegnativa.
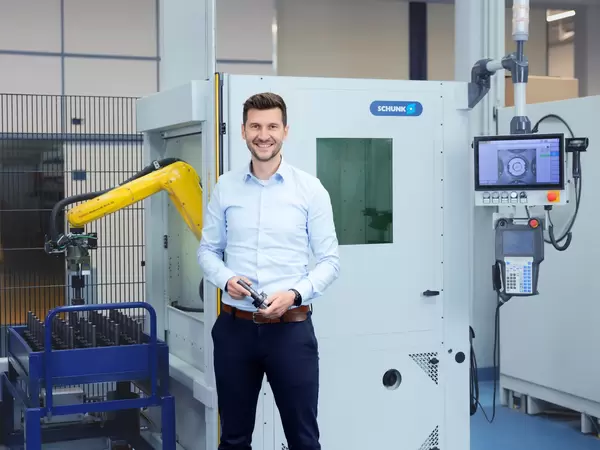
"Avevamo un collo di bottiglia alla fine del nostro flusso del valore. Per porvi rimedio, volevamo trovare soluzioni che rendessero il lavoro più produttivo", afferma Steffen Gotzmann, responsabile di produzione per portautensili e morsetti a Lauffen. "Abbiamo esaminato i nostri processi manuali e abbiamo subito individuato la finitura come un’area da migliorare. Perfetta per gli impianti di automazione che SCHUNK ora costruisce internamente".
Un requisito chiave era mantenere la logistica esistente: a Lauffen i portautensili passano da un processo all’altro sui carrelli dei prodotti. Il reimballaggio dei prodotti in appositi vassoi per l’automazione avrebbe richiesto ulteriore lavoro manuale ed era quindi fuori discussione. Per questa ragione, la cella di automazione GROW è stata progettata per adattarsi alla sequenza esistente. Il carrello viene spinto nel modulo logistico, fissato in posizione e quindi identificato tramite l’ordine di produzione. La cella riceve, tramite un codice a barre, tutte le informazioni pertinenti sul tipo di pezzo, sulla marcatura e sul programma corrispondente.
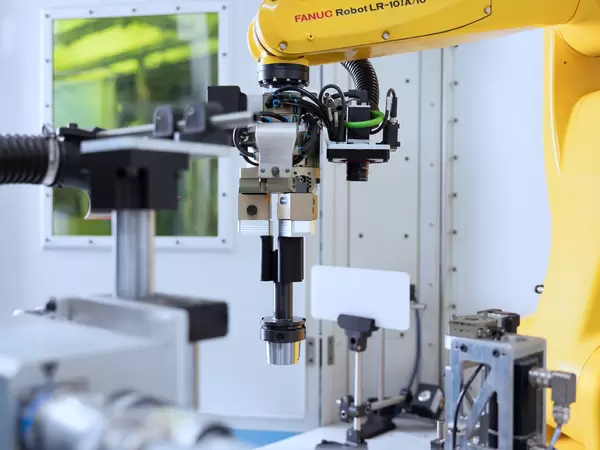
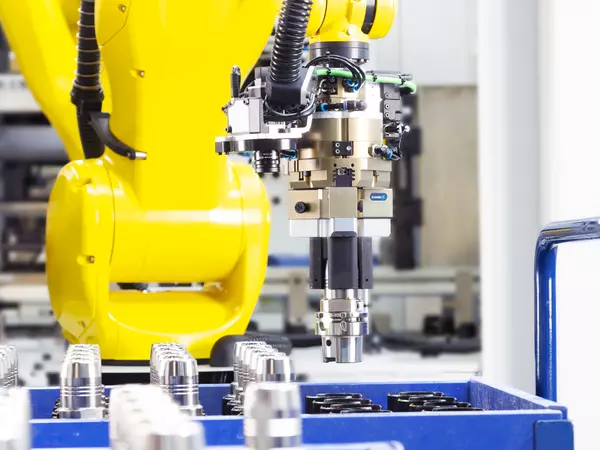
Una volta avviato il processo, il robot prende il controllo. Un sistema di telecamere rileva innanzitutto la posizione dei portautensili nel carrello. Ciò è necessario perché i carrelli e le posizioni dei componenti non offrono lo stesso livello di precisione di un vassoio progettato specificamente per l'automazione. L’elaborazione delle immagini compensa questi scostamenti e rende robusta la cella. Il robot afferra il portautensili, lo guida all’interno della cella e, con una seconda telecamera, verifica l’orientamento del componente.
Questo orientamento è fondamentale perché i portautensili presentano caratteristiche definite, come fori o contorni, e le marcature devono essere applicate in punti specifici. Solo dopo che la posizione è stata determinata con chiarezza, il componente viene allineato correttamente rispetto al laser. Durante il processo il robot può ruotare il portautensili, così da raggiungere più posizioni di marcatura. La telecamera verifica quindi il codice data matrix: è leggibile? Le informazioni memorizzate corrispondono al portautensili in questione? Un processo di movimentazione manuale si trasforma così in una sequenza riproducibile, con controllo qualità integrato.
La cella utilizza griffe intercambiabili per la presa a innesto. Circa 50 set di griffe diversi sono sufficienti per le circa 650 varianti realizzabili in automatico. Il cambio viene eseguito direttamente sulla pinza con il sistema di cambio rapido delle ganasce SCHUNK BSWS-R e richiede solo pochi minuti. Gli operatori possono inoltre programmare autonomamente nuove varianti. Stürmlinger è stato coinvolto fin dall'inizio: "Ero presente praticamente sin dall'inizio, e ho contribuito alla pianificazione e allo sviluppo della cella. Abbiamo comunicato i nostri requisiti al team di sviluppo, in stretta collaborazione con loro".
Conviene? Uno sguardo ai tempi di inattività aiuta a rispondere. Gotzmann spiega: “Naturalmente ci siamo chiesti: l’automazione si ripagherà per una fase di lavorazione relativamente semplice come la marcatura laser? Grazie all'automazione, i pezzi vengono ora lavorati durante i tempi di inattività, mentre il dipendente svolge altre attività. Il risultato è che questa cella si ripaga quasi con la stessa rapidità di un grande impianto di automazione collegato a un centro di lavorazione".
Ciò cambia anche il ruolo dei dipendenti. Al posto di cambiare il pezzo ogni dieci secondi, attrezzano la cella, monitorano il processo e intervengono solo per le operazioni di attrezzaggio o di ispezione. Due terzi dei dipendenti del reparto Finitura sono stati formati per utilizzare la cella e programmare nuove varianti senza alcuna esperienza pregressa nella robotica. L'usabilità è stata quindi un fattore chiave di successo: l’automazione non deve soltanto funzionare sul piano tecnico, ma restare gestibile anche nella produzione quotidiana.
Dopo la marcatura laser, SCHUNK ha automatizzato anche i processi successivi di oliatura e imballaggio, che in precedenza venivano eseguiti manualmente. È qui che i vantaggi della struttura modulare delle celle GROW risultano particolarmente evidenti. Poiché una sola cella non era sufficiente per entrambe le attività, due celle sono state combinate in una soluzione più ampia. In un’area, il portautensili viene oliato, nell'altra viene imballato ed etichettato.
Il robot preleva i pezzi dal carrello dei prodotti e li introduce in una stazione di oliatura chiusa. Questa applica un film d’olio che protegge i portautensili dalla corrosione. Nel frattempo, un secondo robot alimenta i componenti dell'imballaggio. Il team ha integrato anche il processo di etichettatura: una stampante per etichette produce l’etichetta appropriata, una pinza a vuoto la preleva e la applica sulla superficie curva dell'imballaggio. L'imballaggio viene quindi chiuso e trasportato in una cosiddetta unità di stoccaggio rotante. Successivamente, il dipendente può ritirare in un’unica volta le unità finite e trasferirle nelle scatole per lo stoccaggio.
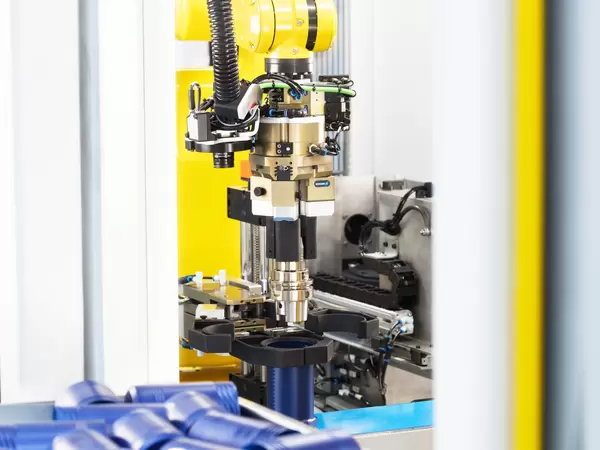
In questo progetto, SCHUNK è stata al tempo stesso fornitore e utilizzatore. "Qui in SCHUNK tutto è stato sviluppato davvero internamente, dall’idea iniziale fino alla realizzazione concreta”, afferma Gotzmann. La produzione interna dell'azienda è diventata quindi il primo cliente delle celle di automazione GROW. Sono oggi operative due celle di marcatura laser e due celle di oliatura e imballaggio. Diverse centinaia di varianti di portautensili possono essere marcate a laser in automatico, con un tempo di attrezzaggio di circa cinque minuti per lotto. Nell'arco di 24 mesi, sono stati marcati in modo autonomo 135.000 portautensili.
Il vantaggio reale, tuttavia, non risiede soltanto nel numero di unità prodotte: le celle eliminano un collo di bottiglia, stabilizzano la catena di processo e sollevano i dipendenti da attività monotone e fisicamente impegnative. "Grazie a questi impianti di automazione stiamo creando un ambiente molto più tranquillo in officina", riassume Gotzmann. "Il fatto che i dipendenti possano occuparsi di altro mentre l’impianto lavora in automatico è un grande vantaggio e rende queste celle molto convenienti per noi".
Questo esempio illustra ciò che conta di più nell'automazione dei processi produttivi esistenti: la soluzione deve adattarsi all'ambiente di produzione reale. Deve essere in grado di gestire le varianti, integrare la logistica esistente, essere rapida da attrezzare ed essere accettata dal personale operativo. Ciò rende possibile automatizzare anche processi a lungo considerati troppo minuziosi, troppo ricchi di varianti o non sufficientemente a valore aggiunto.