
Automatizace nemusí vždy začínat u nejvýraznějších částí výrobního provozu. Největší potenciál se často skrývá v oblastech, kde procesy již řadu let spolehlivě fungují, ale vyžadují značný podíl manuální práce: zakládání a odebírání dílů, značení, montáž, kontrola, mazání nebo balení. Tyto činnosti jsou nezbytné, ale vytvářejí pouze omezenou přidanou hodnotu. Současně se mohou stát úzkým místem výroby, pokud jsou předcházející výrobní operace již vysoce produktivní a z velké části automatizované.
S podobnou situací se společnost SCHUNK setkala ve vlastním závodě na výrobu upínačů nástrojů v Lauffen am Neckar. Upínače nástrojů se zde vyrábějí s vysokou přesností, v široké škále variant a s vysokým podílem vlastní výroby. Závod se 149 stroji, 34 roboty a přibližně 400 zaměstnanci již dosahuje vysoké úrovně automatizace. Přesto závěrečné výrobní operace zahrnovaly několik manuálních kroků: vyvažování, laserové značení, olejování a balení. Právě laserové značení se stalo omezujícím faktorem.
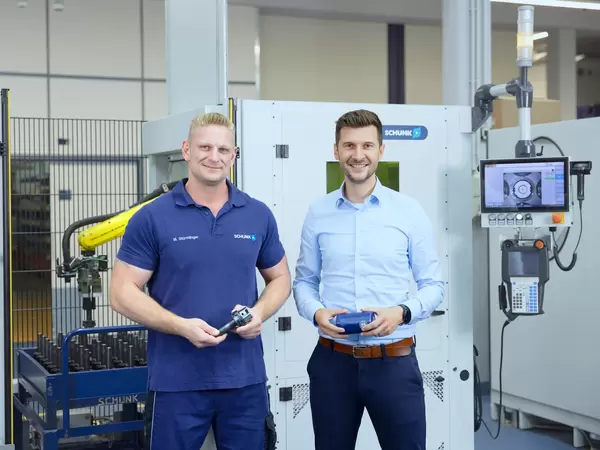
Martin Stürmlinger, specialista na dokončovací operace ve společnosti SCHUNK, popisuje původní pracovní postup:„Před automatizací fungoval proces prakticky jako u stroje s ručním zakládáním. Každý díl jsme museli jednotlivě založit a následně laserově označit. Obrobek jsme měnili každých deset sekund.“ Každý upínač nástrojů tak bylo nutné jednotlivě vyjmout z přepravního vozíku, vložit do zařízení, po označení znovu vyjmout a v případě potřeby přemístit do další polohy pro značení na dalších místech.
Výzvou nebylo pouze samotné značení. Dokončovacími operacemi prochází několik stovek různých variant upínačů nástrojů, často ve výrobních dávkách kolem 100 kusů. K tomu se přidává zákaznicky specifické značení, sériová čísla, kódy Data Matrix a značení na více místech. Upínače nástrojů navíc mohou vážit až pět kilogramů. V průběhu pracovní směny tak jde o monotónní a fyzicky náročnou činnost.
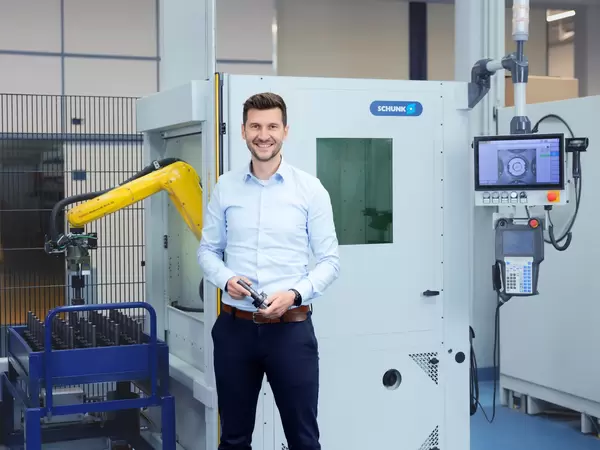
„Na konci našeho hodnotového toku jsme měli úzké místo. Chtěli jsme proto najít řešení, které by zvýšilo produktivitu práce,“ říká Steffen Gotzmann, vedoucí výroby upínačů nástrojů a upínacích čelistí v Laufenu. „Zaměřili jsme se na naše manuální procesy a rychle jsme identifikovali dokončovací operace jako oblast s potenciálem pro zlepšení. Byla to ideální příležitost pro automatizační systémy, které nyní SCHUNK sám vyrábí.“
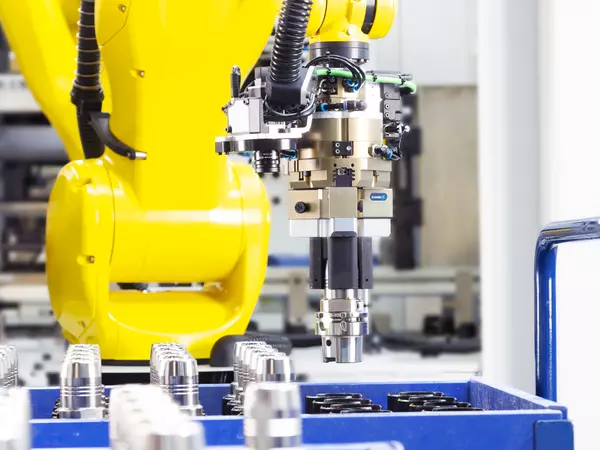
Jedním z klíčových požadavků bylo zachování stávající logistiky. V Laufenu se upínače nástrojů mezi jednotlivými výrobními operacemi přepravují v produktových vozících. Překládání výrobků do speciálních zásobníků určených pro automatizaci by znamenalo další manuální práci, a proto nepřicházelo v úvahu. Automatizační buňka GROW byla z tohoto důvodu navržena tak, aby se přizpůsobila stávajícímu výrobnímu procesu. Vozík se zasune do logistického modulu, zajistí se v požadované poloze a následně se identifikuje podle výrobní zakázky. Prostřednictvím čárového kódu buňka získá všechny potřebné informace o typu obrobku, požadovaném značení a příslušném programu.
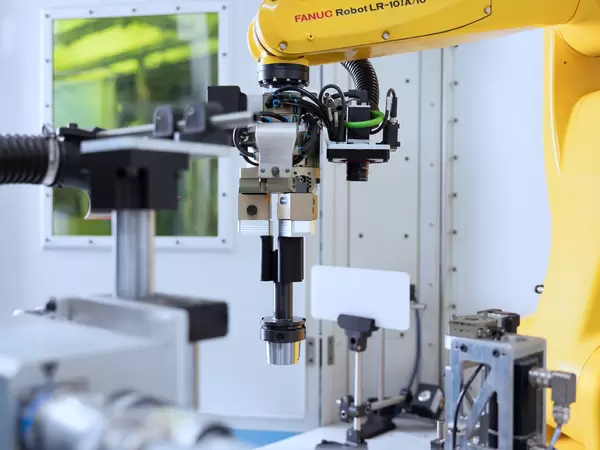
Po spuštění procesu přebírá práci robot. Kamerový systém nejprve rozpozná polohu upínačů nástrojů ve vozíku. To je nezbytné, protože vozíky a pozice jednotlivých dílů nedosahují takové přesnosti jako zásobníky speciálně navržené pro automatizaci. Systém zpracování obrazu tyto odchylky kompenzuje a zajišťuje robustní fungování celé buňky. Robot uchopí nupínač nástrojů, přemístí jej do buňky a pomocí další kamery zkontroluje jeho orientaci.
Ta je zásadní, protože nástrojové upínače mají přesně definované konstrukční prvky, například otvory nebo kontury, a značení musí být umístěno na konkrétních místech. Teprve po jednoznačném určení polohy je díl správně orientován vůči laseru. Robot může během procesu upínačem nástrojů otáčet, a umožnit tak značení na více pozicích. Kamera následně kontroluje kód Data Matrix: Je čitelný? Odpovídají uložené informace danému upínači nástrojů? Původně manuální manipulační proces se tak mění na opakovatelný automatizovaný postup s integrovanou kontrolou kvality.
Buňka využívá výměnné prsty chapadel pro tvarové uchopení obrobků. Přibližně 50 různých sad prstů postačuje pro automatickou manipulaci se zhruba 650 variantami upínači nástrojů. Výměna probíhá přímo na chapadle pomocí systému robotické výměny prstů SCHUNK BSWS-R a trvá pouze několik minut. Obsluha navíc může sama programovat nové varianty. Stürmlinger se na projektu podílel od samého začátku:„Byl jsem u toho prakticky od prvního okamžiku a pomáhal jsem s plánováním a vývojem buňky. V úzké spolupráci s vývojovým týmem jsme mu předávali naše požadavky.“
Vyplatí se taková investice? Odpověď nabízí pohled na čas, který automatizace uvolní obsluze. Gotzmann vysvětluje:„Samozřejmě jsme si položili otázku: Vyplatí se automatizovat relativně jednoduchou operaci, jakou je laserové značení? Díky automatizaci nyní probíhá zpracování dílů samostatně, zatímco zaměstnanec vykonává jiné úkoly. Tato buňka se tak zaplatí téměř stejně rychle jako rozsáhlý automatizační systém napojený na obráběcí centrum.“
Tím se mění také role zaměstnanců. Namísto výměny obrobků každých deset sekund nyní připravují buňku k provozu, dohlížejí na proces a zasahují pouze při seřizování nebo kontrolních činnostech. Dvě třetiny zaměstnanců oddělení dokončovacích operací byly vyškoleny tak, aby dokázaly buňku obsluhovat a programovat nové varianty, přestože předtím neměly žádné zkušenosti s robotikou. Uživatelská přívětivost proto představovala jeden z klíčových faktorů úspěchu. Automatizace musí nejen správně fungovat po technické stránce, ale také být snadno zvládnutelná v každodenním výrobním provozu.
Po laserovém značení společnost SCHUNK automatizovala také navazující procesy mazání a balení, které byly dříve rovněž prováděny ručně. Právě zde se naplno projevují výhody modulární konstrukce automatizačních buněk GROW. Protože jedna buňka pro oba úkoly nestačila, byly dvě buňky propojeny do většího celku. V jedné části se upínač nástrojů namaže, ve druhé se balí a opatřuje etiketou.
Robot odebírá díly z přepravního vozíku a vkládá je do uzavřené mazací stanice. Zde se na jejich povrch nanáší tenká olejová vrstva, která chrání upínače nástrojů před korozí. Současně druhý robot připravuje obalové komponenty. Tým do procesu integroval také etiketování. Tiskárna vytiskne odpovídající etiketu, kterou vakuové chapadlo odebere a nalepí na zakřivený povrch obalu. Obal se následně uzavře a přepraví do takzvaného rotačního zásobníku. Zaměstnanec pak může všechny dokončené výrobky odebrat najednou a přemístit je do krabic určených ke skladování.
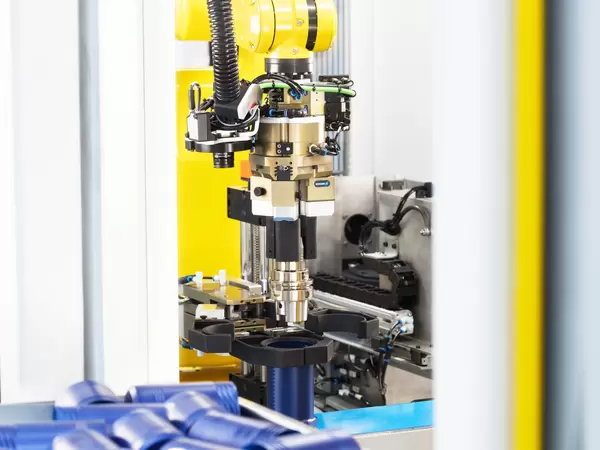
Společnost SCHUNK v tomto projektu vystupovala současně jako dodavatel i uživatel. „Všechno zde ve společnosti SCHUNK skutečně vzniklo vlastními silami – od prvotního nápadu až po samotnou realizaci,“ říká Gotzmann. Vlastní výrobní závod se tak stal prvním zákazníkem automatizačních buněk GROW. V současnosti jsou v provozu dvě buňky pro laserové značení a dvě buňky pro mazání a balení. Automaticky lze laserově značit několik stovek variant upínačů nástrojů, přičemž doba přeseřízení mezi jednotlivými sériemi činí přibližně pět minut. Během 24 měsíců bylo autonomně označeno celkem 135 000 upínačů nástrojů.
Skutečný přínos však nespočívá pouze v počtu vyrobených kusů. Buňky odstraňují úzké místo výroby, stabilizují celý výrobní proces a zbavují zaměstnance monotónních a fyzicky náročných činností. „Díky těmto automatizačním systémům nyní vytváříme mnohem klidnější pracovní prostředí ve výrobě,“ shrnuje Gotzmann. „Skutečnost, že zaměstnanci mohou během automatického provozu systému vykonávat jiné činnosti, představuje významnou výhodu a činí pro nás tyto buňky vysoce ekonomicky efektivními.“
Tento příklad ukazuje, co je při automatizaci stávajících výrobních procesů nejdůležitější: řešení se musí přizpůsobit skutečným podmínkám výroby. Musí zvládat různé varianty produktů, integrovat se do stávající logistiky, umožňovat rychlé seřízení a zároveň být dobře přijato pracovníky obsluhy. Díky tomu lze automatizovat také procesy, které byly dlouho považovány za příliš drobné, příliš variabilní nebo za činnosti s nedostatečnou přidanou hodnotou.