Automatizace nezačíná vždy v těch nejpozoruhodnějších částech výrobního závodu. Největší potenciál často spočívá v oblastech, kde procesy již léta spolehlivě fungují, ale vyžadují značné množství ruční práce: nakládání a vykládání dílů, značení, montáž, kontrola, mazání nebo balení. Takové činnosti jsou sice nezbytné, ale přinášejí pouze omezenou přidanou hodnotu. Zároveň se však mohou stát úzkým hrdlem, pokud jsou předchozí kroky zpracování již vysoce produktivní a do značné míry automatizované.
Společnost SCHUNK se s touto situací setkala ve svém vlastním závodě na výrobu upínačů nástrojů v Lauffenu am Neckar. Zde se vyrábějí upínače nástrojů s vysokou přesností, v široké škále variant a s vysokou mírou integrace výroby. S 149 stroji, 34 roboty a přibližně 400 zaměstnanci je tento závod již vysoce automatizovaný. Proces finální úpravy však zahrnoval několik ručních kroků: vyvažování, laserové značení, olejování a balení. Omezujícím faktorem se stalo zejména laserové značení.
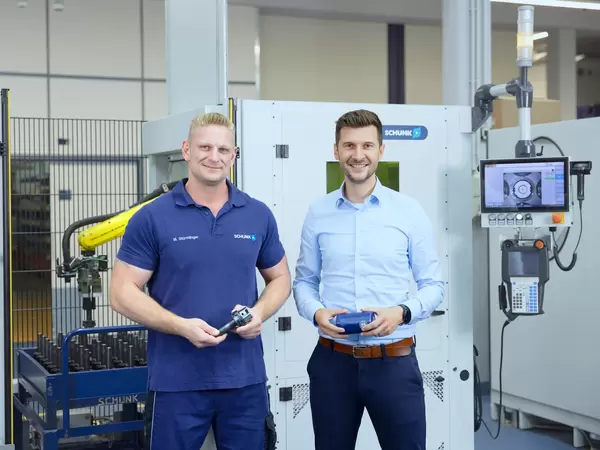
Martin Stürmlinger, specialista na dokončovací operace ve společnosti SCHUNK, popisuje předchozí pracovní postup takto: „Proces před automatizací byl prakticky stejný jako u stroje s ručním nakládáním. Každý díl jsme naložili zvlášť a poté jsme je označili laserem. Museli jsme ten díl vyměňovat každých deset sekund.“ Každý upínač nástrojů byl proto jednotlivě vyjmut z vozíku s výrobky, naložen, po označení opět vyjmut a podle potřeby přemístěn pro další body označení.
Problém nespočíval jen v samotném označování. Procesem konečné úpravy prochází několik set různých variant upínačů nástrojů, často v sériích o velikosti přibližně 100 kusů. Kromě toho se jedná o označení specifická pro jednotlivé zákazníky, serializaci, kódy datové matrice a označení na různých místech. Upínače nástrojů mohou vážit až pět kilogramů. V průběhu směny se jedná o monotónní a fyzicky náročnou práci.
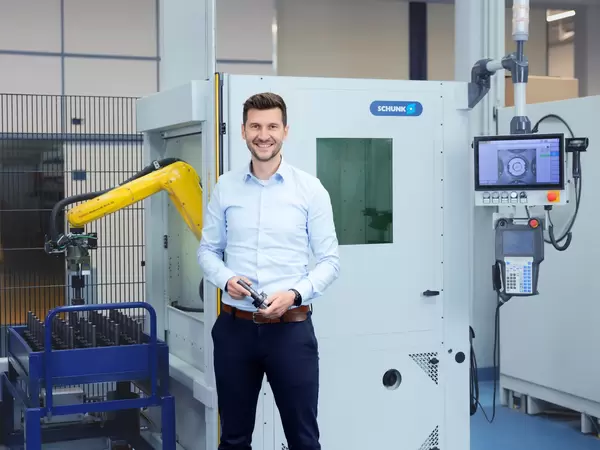
„Na konci našeho hodnotového toku jsme narazili na úzká hrdla. Abychom tento problém vyřešili, chtěli jsme najít řešení, která by zvýšila produktivitu práce,“ říká Steffen Gotzmann, vedoucí výroby upínačů nástrojů a čelistí upínacích sklíčidel v Lauffenu. „Prozkoumali jsme naše manuální procesy a rychle jsme zjistili, že oblast dokončování představuje prostor pro zlepšení. Ideální pro automatizační systémy, které nyní společnost SCHUNK vyrábí sama.“
Klíčovým požadavkem bylo zachování stávající logistiky: V Lauffenu se upínače nástrojů přepravují z jednoho výrobního procesu do druhého na výrobních vozících. Přebalování výrobků do speciálních zásobníků pro automatizované linky by vyžadovalo další manuální práci, a proto nepřicházelo v úvahu. Z tohoto důvodu byla automatizační buňka GROW navržena tak, aby se přizpůsobila stávající sekvenci. Vozík se zasune do logistického modulu, zajistí se na místě a poté se identifikuje pomocí výrobního příkazu. Buňka získává všechny potřebné informace o typu obrobku, jeho označení a příslušném programu prostřednictvím čárového kódu.
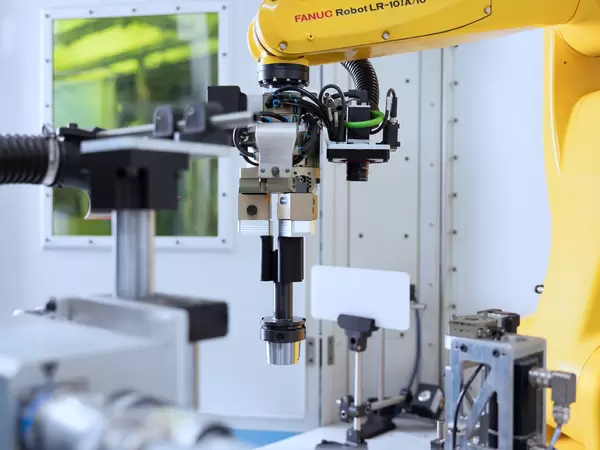
Jakmile se proces spustí, přebírá jej robot. Kamerový systém nejprve zjistí, kde se v vozíku nacházejí upínače nástrojů. To je nutné, protože vozíky a umístění komponentů neposkytují stejnou úroveň přesnosti jako zásobník speciálně navržený pro automatizaci. Zpracování obrazu tyto odchylky kompenzuje a zajišťuje odolnost buňky. Robot uchopí upínač nástrojů, zavede jej do pracovní buňky a pomocí další kamery zkontroluje orientaci součásti.
Tato orientace je zásadní, protože upínače nástrojů mají definované prvky, jako jsou otvory nebo obrysy, a značky musí být umístěny na konkrétních místech. Teprve až bude poloha jasně určena, bude součástka správně vyrovnána s laserem. Robot může během procesu otáčet upínač nástrojů, což mu umožňuje dosáhnout na více míst pro značení. Kamera poté zkontroluje kód datové matrice: Je čitelný a odpovídají uložené informace příslušnému upínači nástroje? Tím se ruční manipulace promění v reprodukovatelný postup s integrovanou kontrolou kvality.
Buňka využívá vyměnitelné prsty chapadla pro uchopení podle tvaru. Přibližně 50 různých sad prstů chapadla postačuje k automatickému vytvoření zhruba 650 variant. Výměna se provádí pomocí systému rychlé výměny čelistí SCHUNK BSWS-R přímo na chapadlu a trvá jen několik minut. Operátoři si mohou nové varianty naprogramovat i sami. Stürmlinger se na tom podílel od samého začátku: „V podstatě jsem u toho byl od samého začátku a pomáhal jsem s plánováním a vývojem buňky. V úzké spolupráci s vývojovým týmem jsme mu sdělili naše požadavky.“
Vyplatí se to? V tomto případě pomůže pohled na doby nečinnosti. Gotzmann vysvětluje: „Samozřejmě jsme si položili otázku: Vyplatí se automatizace u relativně jednoduchého výrobního kroku, jakým je laserové značení? Díky automatizaci se díly nyní obrábějí během prostojů, zatímco zaměstnanec vykonává jiné úkoly. Díky tomu se tato buňka zaplatí téměř stejně rychle jako velký automatizační systém připojený k obráběcímu centru.“
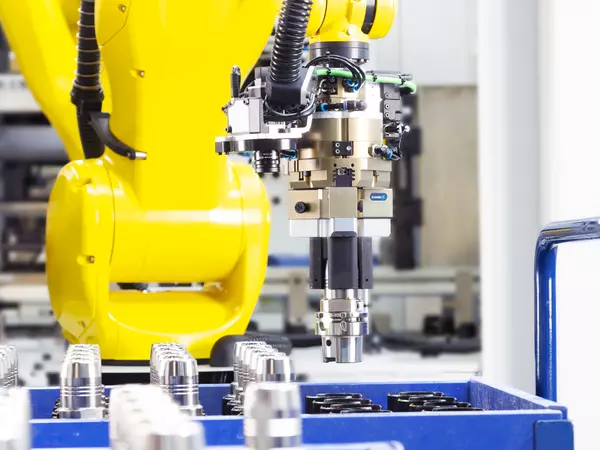
To také mění roli zaměstnanců. Místo toho, aby každých deset sekund vyměňovali součástky, připraví výrobní buňku, sledují průběh procesu a zasahují pouze při nastavování nebo kontrole. Dvě třetiny zaměstnanců v oddělení konečné úpravy prošly školením na obsluhu a programování nových variant, aniž by měly jakékoli předchozí zkušenosti s robotikou. Uživatelská přívětivost byla proto klíčovým faktorem úspěchu: automatizace musí nejen fungovat z technického hlediska, ale také musí zůstat snadno zvládnutelná v každodenní výrobě.
Po laserovém značení společnost SCHUNK automatizovala také následné procesy mazání olejem a balení, které se dříve rovněž prováděly ručně. Právě zde jsou výhody modulární konstrukce buněk GROW obzvláště patrné. Jelikož jedna buňka nestačila na oba úkoly, byly dvě buňky spojeny. V jedné části se upínač nástrojů promazává olejem; ve druhé se balí a označuje štítkem.
Robot vyjímá díly z vozíku s výrobky a přivádí je do uzavřené mazací stanice. Tím se na upínače nástrojů nanese olejový film, který je chrání před korozí. Zároveň druhý robot podává balicí komponenty. Tým rovněž integroval proces štítkování: tiskárna štítků vytiskne příslušný štítek, vakuové chapadlo jej uchopí a nalepí na zakřivený povrch obalu. Obal se poté uzavře a dopraví do takzvaného rotačního skladovacího zařízení. Zaměstnanec si může hotové kusy později vyzvednout najednou a uložit je do krabic.
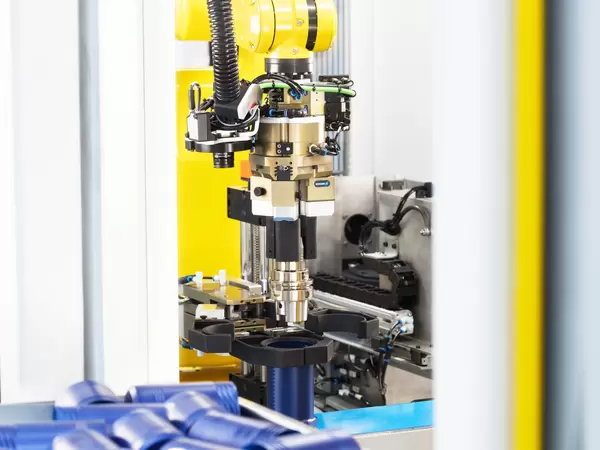
Společnost SCHUNK v tomto projektu působila jak jako dodavatel, tak jako uživatel. „Všechno tady ve společnosti SCHUNK bylo skutečně vyvinuto vlastními silami – od počátečního nápadu až po samotnou realizaci,“ říká Gotzmann. Vlastní výroba společnosti se tak stala prvním zákazníkem automatizačních buněk GROW. V provozu jsou nyní dvě buňky pro laserové značení a dvě buňky pro mazání olejem a balení. Laserovým značením lze automaticky označit několik set variant upínačů nástrojů, přičemž doba nastavení činí přibližně pět minut na jednu šarži. Během 24 měsíců bylo autonomně označeno celkem 135 000 upínačů nástrojů.
Skutečný přínos však nespočívá pouze v počtu vyrobených jednotek: tyto buňky odstraňují úzká hrdla, stabilizují výrobní řetězec a zbavují zaměstnance monotónních a fyzicky náročných úkolů. „Díky těmto automatizačním systémům nyní vytváříme ve výrobních prostorách mnohem klidnější prostředí,“ shrnuje Gotzmann. „Skutečnost, že zaměstnanci mohou mezitím dělat něco jiného, zatímco systém běží automaticky, je velkou výhodou a díky tomu jsou pro nás tyto buňky nákladově efektivní.“
Tento příklad ukazuje, co je při automatizaci stávajících výrobních procesů nejdůležitější: řešení se musí přizpůsobit reálnému výrobnímu prostředí. Musí být schopen zvládat různé varianty, integrovat stávající logistiku, být rychle nastavitelný a musí jej přijmout provozní personál. Díky tomu je také možné automatizovat procesy, které byly dlouho považovány za příliš detailní, příliš rozmanité nebo za procesy, které nepřinášejí dostatečnou přidanou hodnotu.