
Automatizácia nie vždy začína na najpôsobivejších miestach výroby. Najväčší potenciál sa totiž často skrýva tam, kde procesy spoľahlivo fungujú už roky, no zahŕňajú veľké množstvo manuálnej práce: nakladanie a vykladanie dielov, označovanie, montáž, kontrola, olejovanie alebo balenie. Tieto činnosti sú potrebné, ale pridanú hodnotu vytvárajú len v obmedzenej miere. Zároveň sa môžu stať kritickým miestom, ak predradené kroky obrábania už prebiehajú vysoko produktívnym a do značnej miery automatizovaným spôsobom.
Spoločnosť SCHUNK čelila tejto situácii vo vlastnom závode na výrobu upínačov nástrojov v meste Lauffen am Neckar. Tam sa upínače nástrojov vyrábajú s vysokou presnosťou, veľkou rozmanitosťou variantov a veľkou hĺbkou výroby. Výrobný závod je so svojimi 149 strojmi, 34 robotmi a približne 400 zamestnancami už teraz vysoko automatizovaný. Napriek tomu zahŕňal proces finalizácie viaceré manuálne kroky: vyvažovanie, laserové označovanie, olejovanie a balenie. Obmedzujúcim faktorom sa stalo najmä laserové označovanie.
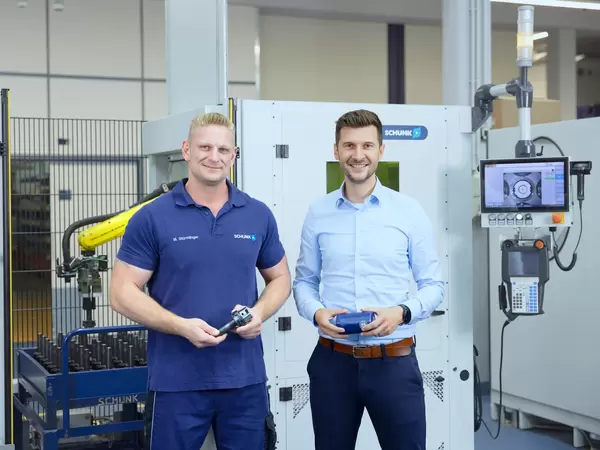
Martin Stürmlinger, majster na oddelení finalizácie v spoločnosti SCHUNK, popisuje predchádzajúci postup nasledovne: „Proces pred automatizáciou bol prakticky rovnaký ako pri stroji s manuálnym nakladaním.“ Každý diel sme vložili samostatne a následne ho označili laserom. Výmenu dielu sme museli vykonávať každých desať sekúnd.“ Každý upínač nástrojov bol teda samostatne vybratý z produktového vozíka, vložený do stroja, po označení opäť vybratý zo stroja a v prípade potreby znovu umiestnený do príslušnej polohy pre ďalšie miesta označenia.
Výzva nespočívala len v samotnom označovaní. Procesom finalizácie prechádza niekoľko stoviek rôznych variantov upínačov nástrojov, často vo výrobných dávkach s veľkosťou približne 100 kusov. K tomu sa pridávajú zákaznícky špecifické označenia, serializácia, kódy dátovej matice a označenia na viacerých miestach. Upínače nástrojov môžu navyše vážiť až päť kilogramov. Počas pracovnej zmeny ide o monotónnu a fyzicky náročnú úlohu.
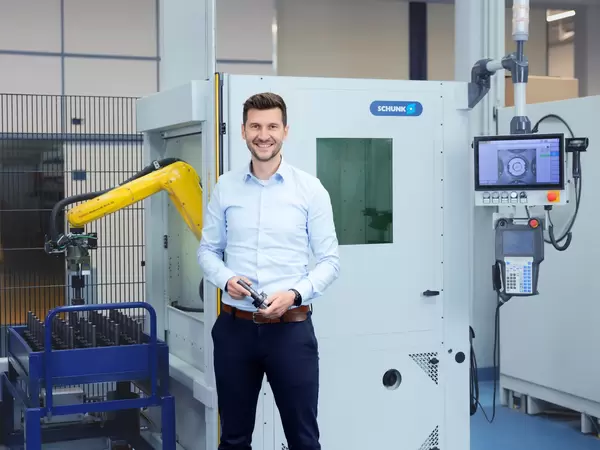
„Na konci nášho hodnotového toku sme mali kritické miesto. „Preto sme chceli nájsť riešenia, ktoré by zvýšili produktivitu práce,“ hovorí Steffen Gotzmann, vedúci výroby upínačov nástrojov a upínacích čeľustí vo výrobnom závode v meste Lauffen. „Pozreli sme sa na naše manuálne procesy a ako oblasť, ktorú je nutné zlepšiť, sme rýchlo identifikovali oddelenie finalizácie. Ideálne miesto pre automatizačné systémy, ktoré spoločnosť SCHUNK medzičasom vyrába."
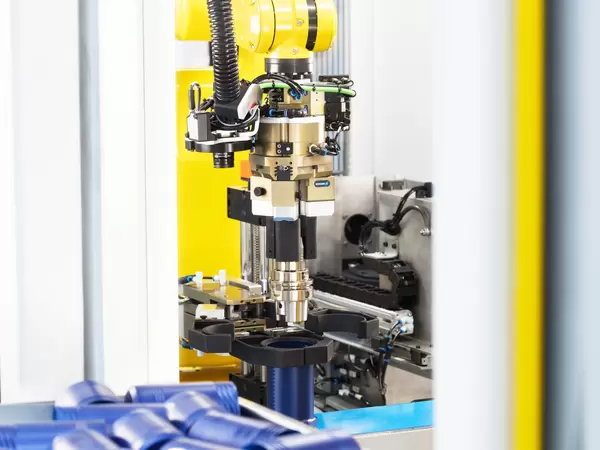
Kľúčovou požiadavkou bolo zachovanie existujúcej logistiky: Vo výrobnom závode v meste Lauffen sa upínače nástrojov z procesu do procesu presúvajú v produktových vozíkoch. Premiestňovanie produktov do špeciálnych automatizovaných zásobníkov by si znovu vyžadovalo manuálnu prácu, a preto neprichádzalo do úvahy. Preto bola automatizačná bunka GROW navrhnutá tak, aby sa prispôsobila existujúcemu procesu. Vozík sa zasunie do logistického modulu, zaistí sa a potom sa identifikuje prostredníctvom výrobnej zákazky. Prostredníctvom čiarového kódu dostáva bunka všetky relevantné informácie o type obrobku, označení a vhodnom programe.
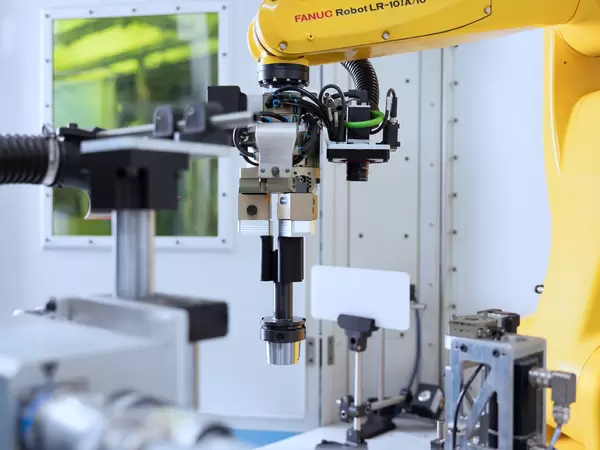
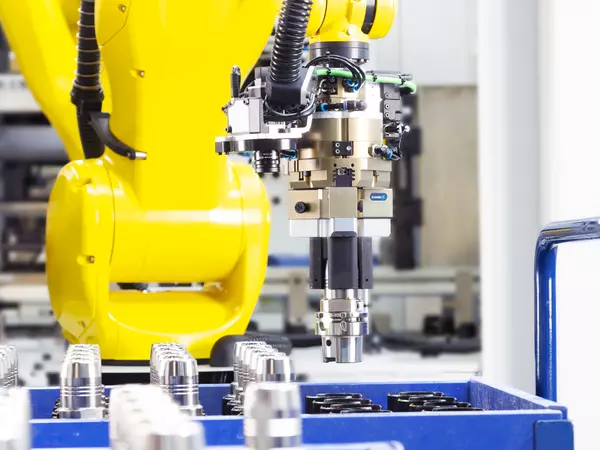
Kontrolu nad procesom prevezme po jeho spustení robot. Kamerový systém najprv zistí, kde vo vozíku sa upínače nástrojov nachádzajú. To je nevyhnutné, pretože vozíky a polohy konštrukčných dielov neponúkajú rovnakú úroveň presnosti ako zásobník špeciálne navrhnutý pre automatizáciu. Spracovanie obrazu kompenzuje tieto odchýlky a robí bunku robustnou. Robot uchopí upínač nástrojov, zavedie ho do bunky a pomocou ďalšej kamery skontroluje orientáciu konštrukčného dielu.
Táto orientácia je kľúčová, pretože upínače nástrojov majú zadefinované charakteristiky, akými sú otvory alebo obrysy, a označenia musia byť umiestnené na zadefinovaných miestach. Až po jednoznačnom určení polohy sa konštrukčný diel správne zarovná s laserom. Robot môže upínač nástrojov počas procesu otáčať, čo mu umožňuje presunúť sa do viacerých polôh pre označenie. Kamera potom skontroluje kód dátovej matice: Je čitateľný a zhodujú sa uložené informácie s príslušným upínačom nástroja? Tým sa z manuálneho procesu manipulácie stane reprodukovateľný proces s integrovanou kontrolou kvality.
Pre uchopenie na báze tvarového styku používa bunka vymeniteľné prsty uchopovača. Pre približne 650 automatizovane reproduktovateľných variantov postačuje približne 50 rôznych súprav prstov uchopovača. Výmena sa vykonáva prostredníctvom systému rýchlej výmeny čeľustí SCHUNK BSWS-R priamo na uchopovači a trvá len niekoľko minút. Operátori si môžu sami naprogramovať aj nové varianty. Stürmlinger bol zapojený od samého začiatku: „Do spoločného plánovania a vývoja bunky som bol zapojený už od samého začiatku.“ S oddelením vývoja sme boli v úzkom kontakte a komunikovali sme mu naše požiadavky.“
Oplatí sa to? V tomto prípade pomáha pohľad na časy nečinnosti. Gotzmann vysvetľuje: „Prirodzene sme si položili otázku: Amortizuje sa automatizácia relatívne jednoduchého obrábacieho kroku, akým je laserové označovanie? Vďaka automatizácii sa teraz diely obrábajú počas vedľajšieho času, kým pracovník vykonáva iné úlohy. Vďaka tomu sa táto bunka amortizuje takmer rovnako rýchlo ako veľké automatizačné zariadenie pred obrábacím centrom.“
Tým sa mení aj rola pracovníkov. Namiesto výmeny dielov každých desať sekúnd len nastavujú bunku, monitorujú proces a zasahujú iba pri osádzacích alebo kontrolných úlohách. Dve tretiny pracovníkov na oddelení finalizácie boli vyškolené na obsluhu a programovanie nových variantov bez akýchkoľvek predchádzajúcich skúseností s robotikou. Jednoduchá obsluha bola preto kľúčovým faktorom úspechu: automatizácia musí nielen technicky fungovať, ale zostať aj zvládnuteľná v každodennej výrobe.
Po laserovom označovaní spoločnosť SCHUNK automatizovala aj následné procesy olejovania a balenia, ktoré sa dovtedy takisto vykonávali manuálne. Tu sa osobitne ukazujú výhody modularity buniek GROW. Keďže jedna bunka nepostačovala na obe úlohy, tak pre vytvorenie väčšieho riešenia boli skombinované dve bunky. V jednej oblasti sa vykonáva olejovanie upínača nástrojov; v druhej zase jeho zabalenie a označenie.
Robot vyberá diely z produktového vozíka a privádza ich k uzatvorenej olejovacej stanici. V nej sa nanesie olejový film chrániaci upínače nástrojov pred koróziou. Paralelne s tým druhý robot privedie obalové diely. Tím integroval aj etiketovanie: tlačiareň etikiet vytvorí príslušnú etiketu a vákuový uchopovač ju následne uchopí a umiestni na zaoblený obrys obalu. Obal sa potom uzatvorí a prepraví do takzvaného kruhového zásobníka. Pracovník môže neskôr naraz odobrať všetky hotové jednotky a premiestniť ich do debien pre sklad.
Spoločnosť SCHUNK bola v tomto projekte súčasne dodávateľom aj používateľom. „V tomto prípade všetko vzniklo interne v spoločnosti SCHUNK – od prvotnej myšlienky až po samotnú implementáciu,“ hovorí Gotzmann. Vlastná výroba spoločnosti sa tak stala prvým zákazníkom automatizačných buniek GROW. Medzičasom sú v prevádzke už dve bunky na laserové označovanie a dve bunky na olejovanie a balenie. Niekoľko stoviek variantov upínačov nástrojov je možné automatizovane označovať laserom, pričom doba osádzania je približne päť minút na jednu výrobnú dávku. V priebehu 24 mesiacov bolo autonómne označených celkovo 135 000 upínačov nástrojov.
Skutočný prínos však nespočíva len v samotne počte kusov: bunky eliminujú kritické miesto, stabilizujú procesný reťazec a odbremeňujú zamestnancov od monotónnych a fyzicky náročných činností. „Vďaka týmto automatizačným systémom je teraz naša výroba oveľa pokojnejšia,“ zhŕňa Gotzmann. „Skutočnosť, že pracovník môže počas automatizovaného obrábania robiť niečo iné, je veľkou výhodou, vďaka čomu sú tieto bunky pre nás veľmi hospodárne.“
Tento príklad ilustruje, na čom pri automatizácii existujúcich výrobných procesov záleží: riešenie sa musí prispôsobiť skutočnému výrobnému prostrediu. Musí zvládať varianty, integrovať existujúcu logistiku, disponovať možnosťou rýchleho osadenia a byť akceptované obslužným personálom. Potom možno automatizovať aj procesy, ktoré boli dlho považované za príliš detailné, obsahujúce príliš veľa variantov alebo vyznačujúce sa príliš malou pridanou hodnotou.